Понимание процесса производства керамической подложки
Керамические подложки играют решающую роль в развитии электронных продуктов, предлагая превосходную теплопроводность, механическую стабильность и устойчивость к суровым условиям. Эти характеристики делают их идеальными для применения в мощных устройствах, телекоммуникациях и автомобильной электронике, где надежность и производительность имеют первостепенное значение. Процесс производства керамических подложек включает создание этих подложек, которые состоят из керамической подложки, соединительного слоя и слоя схемы. Керамическая подложка обеспечивает фундаментальную поддержку, в то время как соединительный слой облегчает электрические соединения. Наконец, слой схемы содержит печатную схему, которая обеспечивает функциональность электронного компонента. Понимание процесса производства керамических подложек имеет важное значение для разработки высокопроизводительной электроники, которая соответствует растущим требованиям современных технологий. В этой записи блога будут рассмотрены различные методы, используемые в этом производственном процессе, с выделением их преимуществ, ограничений и применений на современном рынке.
Обзор методов производства керамических подложек
Керамические подложки изготавливаются различными методами, каждый из которых имеет свои преимущества и недостатки. Одним из наиболее широко используемых методов является технология высокотемпературной совместной обжига керамики (HTCC).
Плюсы и минусы
Плюсы:
- Высокая структурная прочность: Подложки HTCC обладают превосходными механическими свойствами, что делает их пригодными для сложных условий эксплуатации.
- Высокая теплопроводность: Они эффективно рассеивают тепло, повышая производительность и надежность электронных компонентов.
- Хорошая химическая стабильность: Подложки HTCC устойчивы к коррозии и разрушению в суровых условиях, что обеспечивает их долговечность.
- Высокая плотность проводки: Это позволяет создавать более компактные схемы, оптимизируя пространство в электронных устройствах.
Минусы:
- Плохая проводимость цепи: Металлы с высокой температурой плавления, используемые в HTCC, такие как вольфрам и молибден, имеют более низкую проводимость, что приводит к потенциальной задержке сигнала.
- Высокие температуры спекания: Процесс требует температур спекания 1500–1650 °C, что ограничивает типы используемых металлов.
- Дорогая стоимость: Материалы и энергия, необходимые для производства HTCC, могут привести к более высоким производственным затратам.
Производственный процесс
Процесс производства HTCC включает несколько этапов:
- Спекание: Керамические порошки смешиваются без стекла и спекаются при температурах от 1300°C до 1600°C для создания прочной подложки.
- Бурение: Если требуются сквозные отверстия, они сверлятся в подложке при этих высоких температурах.
- Применение металлической пасты: Порошки металлов с высокой температурой плавления смешиваются со связующим веществом для создания пасты, которая наносится на подложку для формирования слоя схемы.
- Добавление спекающей добавки: Для улучшения процесса спекания в состав добавляется небольшой процент спекающей добавки (4–8%).
- Ламинирование слоев: В многослойных конструкциях дополнительные слои ламинируются перед окончательным спеканием.
- Окончательное спекание: Вся конструкция спекается при температуре 1500–1650 °C для затвердевания слоев и формирования готовой печатной платы.
- Применение паяльной маски: Для защиты схемы добавляется паяльная маска.
Ограничения, связанные с проектированием схемы
Из-за высоких температур и используемых материалов схемы HTCC не могут поддерживать высокоскоростные и высокочастотные приложения. Зависимость от тугоплавких металлов для слоев схемы ограничивает их использование в конструкциях, требующих быстрой передачи сигнала. Кроме того, минимальная достижимая ширина линии ограничивается используемыми методами печати, что делает HTCC менее подходящим для сложных конструкций схем, требующих тонких деталей.
Медь с прямым соединением (DBC)
Метод прямого меднения (DBC) широко используется в производстве керамических печатных плат и известен своей эффективностью процесса соединения и превосходными тепловыми свойствами.
Плюсы и минусы
| Плюсы | Минусы |
| Высокая теплопроводность: Подложки DBC обеспечивают исключительное рассеивание тепла, что делает их идеальными для приложений с высокой мощностью. | Нет сквозных отверстий: Этот метод не допускает сквозных отверстий, что ограничивает гибкость конструкции. |
| Высокая прочность сцепления: Медный слой прочно связан с керамической подложкой, что обеспечивает долговечность и надежность. | Низкая точность: Производственный процесс может привести к получению грубой поверхности и менее точной компоновки схем. |
| Отличная паяемость: Подложки DBC обладают отличными паяльными свойствами, что облегчает сборку компонентов. | Ограничено для дизайнов с большой шириной линии: Этот метод подходит только для конструкций с большой шириной линий, что ограничивает возможности создания сложных схем. |
Производственный процесс
Процесс производства DBC включает несколько ключевых этапов:
- Процесс склеивания: Медная пластина толщиной более 0.1 мм напрямую приклеивается к керамической подложке при высоких температурах (1065°C – 1083°C) в атмосфере азота (N₂). Этот процесс обеспечивает прочную связь между медью и керамикой.
- Офорт: После того, как медь связана, слой схемы создается путем травления медного покрытия в соответствии с желаемым дизайном схемы. Этот шаг формирует проводящие пути, необходимые для печатной платы.
- Ламинирование слоев: В случае многослойных печатных плат на склеенную подложку наносятся дополнительные слои для создания необходимой структуры.
- Применение паяльной маски: Наконец, для защиты схемы от воздействия окружающей среды и процессов пайки наносится паяльная маска.
Преимущества для серийного производства:
DBC особенно выгоден для серийного производства благодаря простоте процесса и относительно низкой стоимости. Метод прямого соединения позволяет производить продукцию быстро, без дополнительных этапов, что делает его эффективным вариантом для крупномасштабного производства. Его способность соединять медь напрямую с керамическими подложками также минимизирует тепловое сопротивление, повышая общую производительность печатной платы.
Применимые поля
| Поиск | Области применения |
| Силовая электроника | Используется в силовых модулях и преобразователях для эффективного управления температурой. |
| Светодиодные устройства | Используется в корпусах светодиодов высокой мощности, где отвод тепла имеет решающее значение. |
| Полупроводниковое охлаждение | Используется в охлаждающих решениях для полупроводниковых приборов для повышения надежности. |
| Телекоммуникациикатионы | Применяется в радиочастотных и микроволновых приложениях, где требуются высокочастотные характеристики. |
Производство толстопленочных керамических печатных плат
Изготовление толстопленочных керамических печатных плат — это хорошо зарекомендовавший себя метод, используемый для производства прочных и надежных электронных схем. Эта технология имеет ряд преимуществ, что делает ее популярным выбором для различных приложений.
Плюсы и минусы
| Плюсы | Минусы |
| Хорошая механическая прочность: Толстопленочная керамика известна своей долговечностью и способностью выдерживать механические нагрузки. | Невозможно изготовить трехмерные схемы: Этот процесс ограничивается плоскими конструкциями, что затрудняет создание сложных структур схем. |
| Хорошая плоскостность поверхности: Этот метод обеспечивает высокую степень плоскостности поверхности, что имеет решающее значение для точного размещения компонентов. | Плохая электропроводность: Толстоплёночные материалы обычно обладают более низкой электропроводностью по сравнению с тонкими плёнками или другими подложками. |
| Экономически эффективно для среднего производства: Толстопленочная технология экономически эффективна для средних производственных циклов, что делает ее доступной для многих сфер применения. | Ограниченное разрешение: Толстопленочный процесс может привести к снижению разрешения, что может не соответствовать требованиям современных приложений. |
Производственный процесс
Процесс производства толстопленочных керамических печатных плат включает несколько основных этапов:
- Подготовка субстрата: Керамическая подложка, обычно из оксида алюминия, очищается и подготавливается для обеспечения надлежащей адгезии толстопленочных материалов.
- Печать токопроводящей пасты: Толстая пленка проводящей пасты, содержащей металлические частицы (например, серебро или золото), печатается на подложке с помощью технологии трафаретной печати. Этот шаг формирует проводящие пути схемы.
- Процесс обжига: Затем отпечатанная подложка обжигается в печи при высоких температурах (обычно от 850°C до 950°C). Этот процесс приводит к тому, что проводящая паста прочно прилипает к керамической подложке и спекает металлические частицы, образуя плотный проводящий слой.
- Добавление диэлектрических слоев: При необходимости диэлектрические пасты печатаются и обжигаются аналогичным образом для формирования слоев изоляции между токопроводящими дорожками. Этот шаг необходим для многослойных конструкций.
- Окончательная сборка: После процесса обжига компоненты крепятся с помощью пайки. Плоскостность поверхности, достигаемая в процессе производства, обеспечивает правильное размещение и сцепление компонентов.
Воздействие на схемы:
Процесс производства толстой пленки влияет на схемы, обеспечивая хорошую механическую поддержку и поверхностные характеристики. Однако более низкая электропроводность и невозможность создания трехмерных структур могут ограничить производительность в высокочастотных или высокоплотностных приложениях.
Подходящие устройства и сценарии применения
| Устройство/Приложение | Описание |
| Резисторы | Толстоплёночные резисторы широко используются благодаря своей стабильности и надёжности. |
| Радиочастотные и микроволновые схемы | Подходит для радиочастотных применений, где требуются механическая прочность и стабильность. |
| Датчики | Применяются в различных датчиках, таких как датчики температуры и давления, ввиду их надежности. |
| Автомобильная электроника | Используется в автомобильной промышленности для блоков управления и датчиков, выигрывая за счет долговечности технологии. |
| Потребительская электроника: | Подходит для устройств, требующих надежной работы в изменяющихся условиях окружающей среды. |
Низкотемпературная совместно обожженная керамика (LTCC)
Технология низкотемпературного совместного обжига керамики (LTCC) — это передовой производственный процесс для изготовления многослойных керамических подложек , особенно ценный в высокочастотных приложениях. Этот метод позволяет интегрировать пассивные и активные компоненты в единый корпус, повышая функциональность и производительность.
Плюсы и минусы
| Плюсы | Минусы |
| Высокая электропроводность: Материалы LTCC обычно обладают превосходной электропроводностью, что делает их пригодными для высокочастотных применений. | Проблемы с несоответствующим сокращением: Различные материалы могут демонстрировать разную степень усадки во время обжига, что приводит к механическим напряжениям и потенциальному разрушению. |
| Низкие диэлектрические потери: Подложки LTCC имеют низкие диэлектрические потери, что имеет решающее значение для сохранения целостности сигнала в высокочастотных приложениях. | Более низкое тепловыделение: LTCC может обладать пониженной способностью рассеивания тепла по сравнению с другими керамическими технологиями, что может повлиять на производительность в мощных приложениях. |
| Многослойность: Возможность создания многослойных структур позволяет создавать сложные схемы в компактном форм-факторе. | Соображения стоимости: Производственный процесс может быть более дорогим, чем другие методы, ввиду его сложности. |
Производственный процесс
Процесс производства LTCC характеризуется многослойной конструкцией и интеграцией компонентов. Вот основные этапы:
- Подготовка материала: Подложки LTCC изготавливаются из смеси керамических порошков, обычно включающих оксид алюминия и другие диэлектрические материалы. Эти порошки смешиваются с органическими связующими и растворителями для создания пасты.
- Кастинг ленты: Керамическая паста отливается в тонкие листы, известные как ленты, с использованием процесса, называемого литьем ленты. Толщину этих лент можно контролировать, что позволяет точно накладывать слои в конечном продукте.
- Снимок экрана: Проводящие узоры печатаются на лентах с использованием технологии трафаретной печати. Этот процесс формирует проводящие дорожки, которые будут соединять различные компоненты на подложке.
- Укладка слоев: Несколько слоев ленты укладываются вместе, причем проводящие и диэлектрические слои чередуются по мере необходимости. Такое укладывание необходимо для создания многослойной архитектуры конечного продукта.
- Интеграция компонентов: Активные и пассивные компоненты, такие как резисторы, конденсаторы и интегральные схемы, могут быть встроены в слои, расположенные друг над другом. Такая интеграция повышает производительность и уменьшает общий размер устройства.
- Процесс совместного обжига: Затем вся сборка подвергается совместному обжигу при более низкой температуре (около 850°C-900°C), чем при традиционных процессах обжига керамики. Этот шаг гарантирует, что все слои соединятся вместе, а компоненты будут надежно интегрированы без повреждения чувствительных деталей.
- Последние штрихи: После обжига подложка охлаждается и выполняется дополнительная обработка, такая как обрезка и обработка поверхности, для подготовки ее к сборке и использованию.
Удовлетворяющий требованиям Теплообменник
Технология LTCC особенно хорошо подходит для высокочастотных коммуникационных устройств, включая:
| Области применения | Описание |
| RFID метки | Низкие диэлектрические потери LTCC делают его идеальным для приложений RFID, где целостность сигнала имеет решающее значение. |
| Мобильные телефоны | Используется в мобильных телефонах для входных радиочастотных модулей и компонентов антенн, повышая производительность и миниатюризируя устройства. |
| Устройства беспроводной связи | Идеально подходит для систем беспроводной связи, требующих высокоскоростной передачи данных и низких потерь. |
| СВЧ-устройства | Подходит для СВЧ-схем, где важны высокие частоты и компактная конструкция. |
| Автомобильные радарные системы | Используется в автомобильных радарных системах, позволяя объединить несколько функций в одну подложку. |
Производство тонкопленочных керамических печатных плат
Изготовление тонкопленочных керамических печатных плат — это сложный процесс, позволяющий создавать высокоточные схемы на керамических подложках. Эта технология все чаще применяется в приложениях, где производительность, надежность и миниатюризация имеют решающее значение.
Плюсы и минусы
| Плюсы | Минусы |
| Более низкая температура производства: Процесс изготовления тонкой пленки происходит при более низких температурах по сравнению с другими методами производства керамики, что снижает термическую нагрузку на чувствительные компоненты. | Дорогостоящее производственное оборудование: Специализированное оборудование, необходимое для обработки тонких пленок, может быть дорогостоящим, что делает первоначальные инвестиции значительными. |
| Тонкие схемы: Этот метод позволяет изготавливать чрезвычайно тонкие схемы, необходимые для приложений с высокой плотностью размещения компонентов и миниатюрных конструкций. | Ограниченное производство трехмерных схем: Тонкопленочная технология в первую очередь поддерживает проектирование планарных схем и не позволяет создавать трехмерные схемы, что ограничивает гибкость проектирования. |
| Хорошая плоскостность поверхности: Тонкопленочные печатные платы обычно обладают превосходной плоскостностью поверхности, что имеет решающее значение для обеспечения надежного размещения компонентов и пайки в сложных приложениях. | Материальные ограничения: Ограниченный выбор материалов для подложек и проводящих слоев может ограничивать возможности проектирования по сравнению с другими методами производства. |
| Высокие электрические характеристики: Тонкопленочная керамика обеспечивает превосходные электрические свойства, включая низкие диэлектрические потери и высокочастотные характеристики, что выгодно в радиочастотных и микроволновых приложениях. | Трудоемкий процесс: Процесс производства тонкой пленки может быть трудоемким и требовать наличия квалифицированных операторов для обработки. |
Производственный процесс
Процесс производства тонкопленочной керамической печатной платы включает несколько ключевых этапов, гарантирующих точность и качество на всем протяжении. Ниже приведено подробное объяснение этих этапов:
- Подготовка субстрата: Процесс начинается с выбора и подготовки подходящей керамической подложки, обычно из оксида алюминия, которую очищают от любых загрязнений, которые могут повлиять на адгезию и эксплуатационные характеристики.
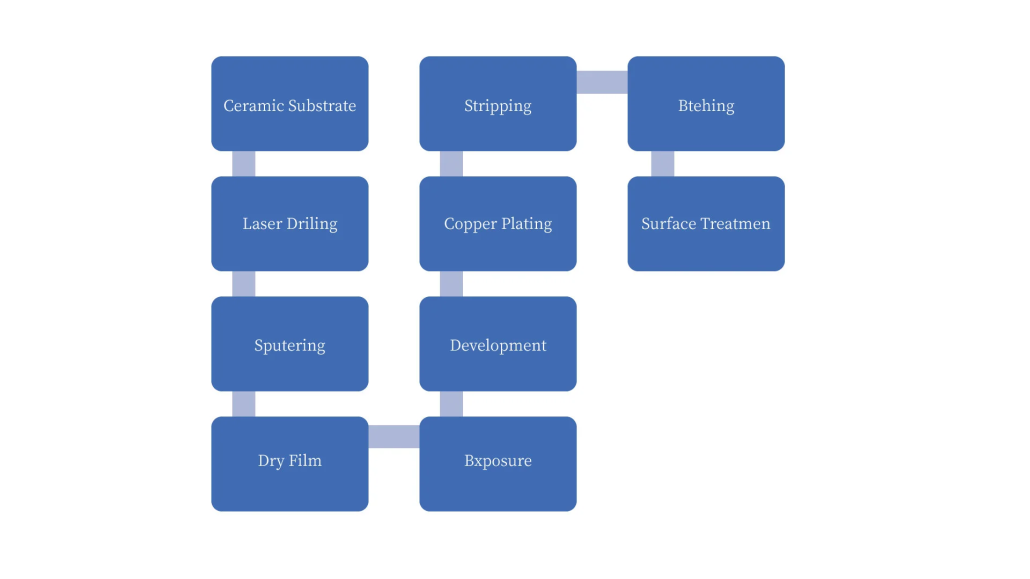
- Осаждение тонкой пленки: Тонкая пленка металла, обычно золота, серебра или меди, наносится на керамическую подложку с использованием таких методов, как распыление, испарение или химическое осаждение из паровой фазы (CVD). Этот слой служит токопроводящей дорожкой для схемы.
- Применение фоторезиста: Фоторезистивный материал наносится на металлический слой, создавая маску, которая будет определять рисунок схемы. Обычно это делается с помощью центрифугирования для достижения однородного слоя.
- Экспозиция и развитие: Покрытый субстрат подвергается воздействию УФ-излучения через фотошаблон, содержащий желаемый рисунок схемы. Затем экспонированные области фоторезиста проявляются, удаляя неэкспонированные области и обнажая лежащий под ними металл.
- Офорт: Процесс травления используется для удаления ненужного металла с открытых участков, оставляя желаемый рисунок схемы на подложке. Этот шаг имеет решающее значение для достижения тонких характеристик, характерных для тонкопленочных схем.
- Удаление фоторезиста: После травления оставшийся фоторезист удаляется, оставляя на керамической подложке чистый узорчатый слой металла.
- Через формирование (при необходимости): Если требуются вертикальные соединения между слоями, переходные отверстия можно создать с помощью лазерного сверления или травления, что позволяет создавать многослойные конструкции.
- Окончательное спекание: Керамическая подложка может подвергаться окончательному процессу спекания для повышения механической прочности и обеспечения хорошего сцепления металла с подложкой.
- Тестирование и контроль качества: Перед одобрением к использованию каждая подложка проходит тщательную проверку на электрические характеристики, наличие дефектов и соответствие спецификациям.
Применимые поля
Тонкопленочные керамические печатные платы находят применение в различных высокопроизводительных секторах, включая:
| Области применения | Описание |
| Телекоммуникации | Используется в радиочастотных компонентах, антеннах и печатных платах для мобильной и спутниковой связи, где целостность сигнала имеет решающее значение. |
| Аэрокосмическая и оборонная | Идеально подходит для критически важных приложений, требующих высокой надежности и производительности, таких как радиолокационные и навигационные системы. |
| Медицинские приборы | Используется в точных приборах и медицинских устройствах, требующих компактной конструкции и высокой производительности. |
| Потребительская электроника: | Подходит для потребительских товаров высокого класса, таких как смартфоны и планшеты, где пространство ограничено, а производительность имеет решающее значение. |
| Автомобильная электроника | Используется в автомобильной промышленности для систем управления и датчиков, используя преимущества надежности и производительности тонкопленочной технологии. |
Медь с прямым покрытием (DPC)
Прямая медь (DPC) — это современный метод осаждения меди непосредственно на керамические подложки, обеспечивающий гибкое и эффективное решение для создания высококачественных керамических печатных плат. Эта технология особенно выгодна для приложений, требующих сложных схемных решений и надежной работы.
Плюсы и минусы
| Плюсы | Минусы |
| Никаких ограничений по типу и толщине керамики: DPC можно наносить на различные типы керамических подложек, в том числе разной толщины, что делает его универсальным для различных сфер применения. | Дорогостоящее производственное оборудование: Процесс DPC требует современного и специализированного оборудования, что приводит к более высоким первоначальным инвестиционным затратам. |
| Тонкие схемы: Этот метод позволяет создавать тонкие, подробные схемы, необходимые для приложений с высокой плотностью размещения компонентов и сложных конструкций. | Сложность процесса: Процесс DPC может быть более сложным, чем традиционные методы, и требовать тщательного контроля параметров для достижения оптимальных результатов. |
| Более низкая температура производства: DPC работает при более низких температурах по сравнению с некоторыми традиционными методами обработки керамики, что снижает термическую нагрузку и риск повреждения чувствительных компонентов. | Проблемы совместимости материалов: Несмотря на то, что DPC является универсальным материалом, для обеспечения надлежащей адгезии и эксплуатационных характеристик некоторым материалам может потребоваться особая обработка. |
| Отличная электропроводность: Процесс прямого нанесения покрытия обеспечивает прочную связь между медью и керамикой, что улучшает электрические характеристики печатной платы. | Ограничено конкретными приложениями: Хотя DPC эффективен для многих приложений, он может не подходить для всех типов керамических печатных плат, особенно тех, которые требуют очень высокой точности. |
Производственный процесс
Процесс производства Direct Plated Copper включает несколько критических этапов, обеспечивающих высококачественное осаждение меди непосредственно на керамическую подложку. Ниже приведено подробное объяснение этих этапов:
- Подготовка субстрата: Керамическая подложка сначала очищается и подготавливается, чтобы обеспечить гладкую поверхность для адгезии меди. Это часто включает промывку для удаления любых загрязнений и сушку.
- Поверхностная активация: Для улучшения адгезии поверхность керамической подложки активируется, как правило, посредством химической обработки, которая изменяет свойства поверхности. Этот шаг улучшает сцепление медного слоя.
- Медное покрытие:
- Химическое покрытие: Тонкий слой меди наносится на подложку с помощью процесса химического осаждения. Это включает погружение подложки в раствор, содержащий ионы меди, которые реагируют с поверхностью подложки, создавая равномерный слой меди без необходимости внешнего источника электричества.
- Электролитическое покрытие (при необходимости): После химического осаждения можно использовать процесс электролитического осаждения для наращивания слоя меди до желаемой толщины. Этот шаг включает погружение подложки в раствор электролита и применение электрического тока, в результате чего на существующий слой осаждается дополнительная медь.
- Определение схемы цепи: После нанесения слоя меди наносится фоторезистивный материал для определения рисунка схемы. Процесс включает экспонирование ультрафиолетовым светом через фотошаблон, после чего следует проявление для удаления неэкспонированных участков, обнажая находящуюся под ними медь.
- Офорт: Затем открытая медь вытравливается с помощью подходящего травильного раствора, оставляя на подложке желаемый рисунок схемы.
- Удаление фоторезиста: Оставшийся фоторезист удаляется, в результате чего на керамической подложке остается чистая и точная медная схема.
- Окончательное лечение: Готовая печатная плата может подвергаться дополнительной обработке, например, финишной обработке поверхности для улучшения паяемости и защиты от окисления.
Применение в производстве керамических печатных плат
Медь с прямым покрытием используется в различных областях, включая:
| Области применения | Описание |
| Радиочастотные и микроволновые устройства | DPC идеально подходит для радиочастотных компонентов, где решающее значение имеют низкие потери и высокие частоты. |
| Силовая электроника | Используется в схемах управления питанием, используя преимущества превосходной тепло- и электропроводности DPC. |
| Автомобильная электроника | Используется в автомобильной промышленности, где надежность и производительность имеют первостепенное значение, особенно в суровых условиях. |
| Медицинские приборы | Используется в критически важных медицинских приборах, требующих высокой точности и производительности, таких как оборудование для визуализации и диагностики. |
| Потребительская электроника: | Подходит для потребительских товаров высокого класса, включая смартфоны и планшеты, где миниатюрность и производительность имеют решающее значение. |
Активная пайка металлическим припоем (AMB)
Активная пайка металлом (AMB) — это сложный метод, используемый для соединения керамических подложек с металлическими компонентами посредством процесса пайки, в котором используется активный присадочный материал. Этот метод особенно выгоден в приложениях, требующих прочных и долговечных соединений, что делает его популярным выбором в таких отраслях, как аэрокосмическая и автомобильная.
Плюсы и минусы
| Плюсы | Минусы |
| Сильная связь: Компания AMB производит прочные соединения, способные выдерживать высокие механические и термические нагрузки, обеспечивая долговременную надежность в сложных условиях. | Дорогостоящее производственное оборудование: Оборудование, необходимое для процессов АМБ, может быть дорогостоящим, что приводит к более высоким первоначальным инвестициям для производителей. |
| Хорошие характеристики горячего и холодного цикла: Соединения, созданные с помощью AMB, сохраняют свою целостность при циклических изменениях температуры, что делает их пригодными для применений, в которых возможны колебания температуры. | Ограничено двумерными контурами: AMB не позволяет создавать трехмерные схемы, что может ограничить его применение в более сложных конструкциях. |
| Устойчивость к высоким температурам: Соединения AMB выдерживают повышенные температуры, что делает их пригодными для применения в суровых условиях, где термическая стабильность имеет решающее значение. | Сложность процесса: Процесс АМВ может быть более сложным, чем традиционные методы соединения, и требовать тщательного контроля параметров для достижения оптимального соединения. |
| Отличная химическая стойкость: Соединения AMB демонстрируют хорошую устойчивость к химическому воздействию, что повышает их пригодность для использования в агрессивных средах. | Материальные ограничения: Не все комбинации керамики и металла могут быть совместимы с процессом AMB, что может ограничивать выбор материалов. |
Производственный процесс
Производственный процесс Active Metal Brazing состоит из нескольких критических этапов, предназначенных для создания прочных и надежных соединений между керамическими и металлическими компонентами. Ниже приведено подробное объяснение этих этапов:
- Подготовка поверхностей: Как керамическая подложка, так и металлические компоненты тщательно очищаются для удаления любых загрязнений, которые могут повлиять на адгезию. Также может быть выполнена шероховатость поверхности для улучшения механического сцепления.
- Применение активного наполнителя: Специально разработанный активный присадочный материал, часто содержащий такие элементы, как титан или цирконий, наносится на соединяемые поверхности. Этот присадочный материал играет решающую роль в облегчении соединения во время процесса пайки.
- Сборка: Керамические и металлические компоненты собираются вместе с активным наполнителем на месте. Необходимо соблюдать осторожность, чтобы обеспечить правильное выравнивание, так как это повлияет на производительность соединения.
- Процесс пайки:
- Обогрев: Собранные компоненты затем подвергаются контролируемому нагреву в вакууме или инертной атмосфере. Этот шаг имеет решающее значение для предотвращения окисления и обеспечения чистой среды склеивания.
- Плавление присадочного материала: При повышении температуры активный наполнитель плавится, втекая в соединение. Температура плавления наполнителя обычно ниже, чем у керамических и металлических компонентов.
- Диффузионная сварка: Активные элементы в наполнителе реагируют с поверхностями керамики и металла, способствуя диффузии и образуя прочную металлургическую связь после охлаждения.
- Охлаждение: После достаточного времени склеивания при повышенных температурах сборке дают постепенно остыть. Этот процесс охлаждения необходим для предотвращения теплового удара, который может повредить материалы.
- Обработка после бондинга: Склеенная сборка может подвергаться дополнительной обработке, такой как механическая обработка или финишная обработка поверхности, для достижения желаемых технических характеристик и эксплуатационных характеристик.
Применение в аэрокосмической и автомобильной промышленности
Активная пайка металлами широко используется в различных приложениях в аэрокосмической и автомобильной промышленности благодаря своей способности создавать прочные, надежные соединения. Некоторые конкретные приложения включают:
| Области применения | Описание |
| Компоненты для авиакосмической промышленности | AMB используется для соединения керамических компонентов в газотурбинных двигателях, где решающее значение имеют стойкость к высоким температурам и механическая прочность. |
| Теплообменники | Этот метод применяется при производстве теплообменников, где важны долговечность и тепловые характеристики. |
| Сенсорные сборки | AMB используется для соединения керамических датчиков в автомобильных системах, обеспечивая надежную работу в различных условиях. |
| Камеры сгорания | В аэрокосмической промышленности АМБ используется для создания прочных соединений в камерах сгорания, гарантируя, что они смогут выдерживать экстремальные температуры и давления. |
| Системы топливных элементов | AMB подходит для применения в топливных элементах, где для эффективной работы необходимы прочные и термостойкие соединения. |
Часто задаваемые вопросы о процессе производства керамических подложек
Керамические подложки обычно изготавливаются в несколько этапов, включающих выбор сырья, формовку, сушку и обжиг изделий. Процесс обычно включает:
Выбор сырья: Распространенными материалами являются оксид алюминия, цирконий и другие керамические порошки.
Смешивание: Сырье смешивают с добавками для улучшения таких свойств, как пластичность и прочность.
Формирование: Смешанные материалы формуются с помощью таких методов, как прессование, экструзия или литье, для получения желаемой основы.
Сушка: Сформированные заготовки сушат для удаления влаги и готовят к обжигу.
Стрельба: Высушенные субстраты обжигаются в печи при высоких температурах, обычно от 800°C до 1,600°C, для достижения желаемых механических и электрических свойств.
Процесс производства керамических изделий обычно состоит из следующих этапов:
Подготовка сырья: Отбор и измельчение сырья, такого как глина, полевой шпат и кремнезем.
Формирование: Для придания керамике желаемой формы используются такие методы, как прессование, экструзия или шликерное литье.
Сушка: Сформированные изделия подвергаются сушке для удаления излишков влаги и предотвращения растрескивания при обжиге.
Стрельба: Высушенная керамика обжигается в печи при высоких температурах для достижения твердости и долговечности. Этот процесс может также включать нанесение глазури на декоративные изделия.
Отделка: После обжига изделия могут подвергаться процессам отделки, таким как полировка, резка или нанесение покрытия, для улучшения их внешнего вида или эксплуатационных характеристик.
В состав керамических подложек обычно входят:
Глинозем (Al₂O₃): Часто является основным материалом, обеспечивающим отличную термостойкость и электроизоляцию.
Кремний (SiO₂): Используется для повышения механической прочности и термических свойств основания.
Цирконий (ZrO₂): Иногда добавляется для повышения прочности и термической стабильности.
Добавки: Для изменения свойств могут использоваться различные добавки, в том числе флюсы для регулирования температуры плавления и связующие для улучшения обрабатываемости.
Процесс производства керамического кирпича обычно включает следующие этапы:
Выбор сырья: Глина, сланец или другие природные материалы выбираются по их свойствам.
Приготовление: Сырье измельчают и смешивают, часто с водой, до получения однородной глиняной смеси.
Формирование: Смесь формуется в кирпичи с использованием таких методов, как экструзия или формовка.
Сушка: Сформированные кирпичи сушатся для снижения содержания влаги и предотвращения растрескивания при обжиге.
Стрельба: Высушенные кирпичи обжигаются в печи при высоких температурах (около 900–1,200 °C) для достижения твердости и долговечности.
Охлаждение и контроль качества: После обжига кирпичи постепенно охлаждаются и проводятся проверки качества, чтобы убедиться, что они соответствуют спецификациям.


