Inzicht in het productieproces van keramische substraten
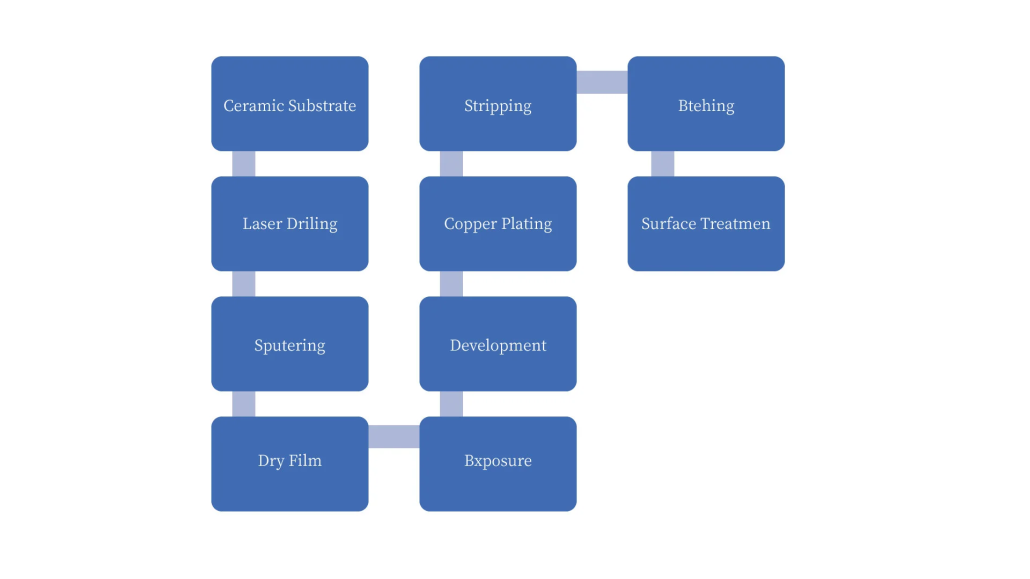
Keramische substraten spelen een cruciale rol in de ontwikkeling van elektronische producten, omdat ze een superieure thermische geleidbaarheid, mechanische stabiliteit en weerstand tegen zware omstandigheden bieden. Deze eigenschappen maken ze ideaal voor toepassingen in apparaten met een hoog vermogen, telecommunicatie en auto-elektronica, waar betrouwbaarheid en prestaties van het grootste belang zijn. Het productieproces van keramische substraten omvat het creëren van deze substraten, die bestaan uit een keramisch substraat, een verbindingslaag en een circuitlaag. Het keramische substraat biedt de fundamentele ondersteuning, terwijl de verbindingslaag elektrische verbindingen mogelijk maakt. Tot slot bevat de circuitlaag de gedrukte schakelingen die de functionaliteit van het elektronische onderdeel mogelijk maken. Het begrijpen van het productieproces van keramische substraten is essentieel voor het ontwikkelen van hoogwaardige elektronica die voldoet aan de groeiende eisen van moderne technologie. Deze blogpost onderzoekt de verschillende methoden die worden gebruikt in dit productieproces, waarbij hun voordelen, beperkingen en toepassingen in de huidige markt worden benadrukt.
Overzicht van methoden voor de productie van keramische substraten
Keramische substraten worden vervaardigd via verschillende methoden, die elk hun eigen voor- en nadelen hebben. Een van de meest gebruikte methoden is High-Temperature Co-Fired Ceramic (HTCC)-technologie.
Voors en tegens
Voors:
- Hoge structurele sterkte: HTCC-substraten beschikken over uitstekende mechanische eigenschappen, waardoor ze geschikt zijn voor veeleisende toepassingen.
- Hoge thermische geleidbaarheid: Ze voeren warmte efficiënt af, waardoor de prestaties en betrouwbaarheid van elektronische componenten worden verbeterd.
- Goede chemische stabiliteit: HTCC-substraten zijn bestand tegen corrosie en degradatie door zware omstandigheden, waardoor ze lang meegaan.
- Hoge bedradingsdichtheid: Hierdoor zijn compactere schakelingen mogelijk, waardoor de ruimte in elektronische apparaten optimaal wordt benut.
nadelen:
- Slechte geleidbaarheid van het circuit: De metalen met een hoog smeltpunt die in HTCC worden gebruikt, zoals wolfraam en molybdeen, hebben een lagere geleidbaarheid, wat kan leiden tot signaalvertraging.
- Hoge sintertemperaturen: Voor het proces zijn sintertemperaturen van 1500-1650°C nodig, waardoor er beperkingen zijn aan de soorten metaal die kunnen worden gebruikt.
- Dure kosten: De materialen en energie die nodig zijn voor de productie van HTCC kunnen leiden tot hogere productiekosten.
Manufacturing Process
Het productieproces van HTCC bestaat uit verschillende stappen:
- Sinteren: Keramische poeders worden zonder glas gemengd en gesinterd bij temperaturen tussen 1300°C en 1600°C om een vast substraat te creëren.
- Boren: Als er doorlopende gaten nodig zijn, worden deze bij deze hoge temperaturen in de ondergrond geboord.
- Toepassing van metaalpasta: Metaalpoeders met een hoog smeltpunt worden gemengd met een bindmiddel om een pasta te creëren. Deze pasta wordt op het substraat gedrukt om de circuitlaag te vormen.
- Toevoeging van sinterhulpmiddel: Er wordt een klein percentage sinterhulpstof (4%-8%) toegevoegd om het sinterproces te verbeteren.
- Lagenlaminering: Bij meerlaagse ontwerpen worden extra lagen gelamineerd vóór het laatste sinteren.
- Eindsinteren: De gehele constructie wordt gesinterd bij een temperatuur van 1500-1650°C om de lagen te laten stollen en zo de voltooide printplaat te vormen.
- Toepassing soldeermasker: Er wordt een soldeermasker toegevoegd om het circuit te beschermen.
Beperkingen met betrekking tot circuitontwerp
Vanwege de hoge temperaturen en de gebruikte materialen kunnen HTCC-circuits geen toepassingen met hoge snelheid en hoge frequentie ondersteunen. De afhankelijkheid van metalen met een hoog smeltpunt voor circuitlagen beperkt hun gebruik in ontwerpen die snelle signaaloverdracht vereisen. Bovendien wordt de minimale lijnbreedte die kan worden bereikt beperkt door de gebruikte printtechnieken, waardoor HTCC minder geschikt is voor ingewikkelde circuitontwerpen die fijne kenmerken vereisen.
Direct gebonden koper (DBC)
Direct Bonded Copper (DBC) is een veelgebruikte methode bij de productie van keramische printplaten , bekend om zijn efficiënte verbindingsproces en uitstekende thermische eigenschappen.
Voors en tegens
| VOORDELEN | NADELEN |
| Hoge thermische geleidbaarheid: DBC-substraten zorgen voor een uitzonderlijke warmteafvoer, waardoor ze ideaal zijn voor toepassingen met hoog vermogen. | Geen doorlopende gaten: Bij deze methode zijn geen doorlopende gaten mogelijk, waardoor de ontwerpflexibiliteit beperkt wordt. |
| Hoge hechtsterkte: De koperlaag is stevig verbonden met het keramische substraat, wat duurzaamheid en betrouwbaarheid garandeert. | Slechte precisie: Het productieproces kan resulteren in ruwe oppervlakteafwerkingen en minder nauwkeurige circuitindelingen. |
| Uitstekende soldeerbaarheid: DBC-substraten hebben uitstekende soldeereigenschappen, waardoor componenten eenvoudig kunnen worden gemonteerd. | Beperkt tot ontwerpen met grote lijnen: De methode is alleen geschikt voor ontwerpen met grotere lijnbreedtes, waardoor ingewikkelde circuitpatronen beperkt worden. |
Manufacturing Process
Het productieproces voor DBC omvat verschillende belangrijke stappen:
- Hechtingsproces: De koperen plaat, met een dikte groter dan 0.1 mm, wordt direct aan het keramische substraat gebonden onder hoge temperaturen (1065°C – 1083°C) in een stikstof (N₂) atmosfeer. Dit proces zorgt voor een sterke verbinding tussen het koper en het keramiek.
- etsen: Nadat het koper is gelijmd, wordt de circuitlaag gecreëerd door de koperen bekleding te etsen volgens het gewenste circuitontwerp. Deze stap vormt de geleidende paden die nodig zijn voor de PCB.
- Lagenlaminering: Bij meerlaagse PCB's worden extra lagen op het verlijmde substraat gelamineerd om de gewenste structuur op te bouwen.
- Toepassing soldeermasker: Tot slot wordt een soldeermasker aangebracht om het circuit te beschermen tegen omgevingsfactoren en soldeerprocessen.
Voordelen voor batchproductie:
DBC is met name voordelig voor batchproductie vanwege het eenvoudige proces en de relatief lage kosten. De directe bondingmethode maakt snelle productie mogelijk zonder uitgebreide extra stappen, waardoor het een efficiënte optie is voor grootschalige productieruns. Het vermogen om koper direct aan keramische substraten te binden minimaliseert ook de thermische weerstand, wat de algehele prestaties van de PCB verbetert.
Toepasselijke velden
| Veld | Toepassingen |
| Vermogenselektronica | Wordt gebruikt in vermogensmodules en omvormers voor efficiënt thermisch beheer. |
| LED-apparaten | Wordt gebruikt in krachtige LED-behuizingen waarbij warmteafvoer van cruciaal belang is. |
| Halfgeleiderkoeling | Wordt gebruikt in koeloplossingen voor halfgeleiderapparaten om de betrouwbaarheid te verbeteren. |
| Telecommunicatiekationen | Toepasbaar in RF- en microgolftoepassingen waarbij hoge frequentieprestaties vereist zijn. |
Dikke film keramische PCB-productie
Dikkefilmkeramische PCB-productie is een beproefde methode die wordt gebruikt voor het produceren van robuuste en betrouwbare elektronische circuits. Deze techniek biedt verschillende voordelen, waardoor het een populaire keuze is voor verschillende toepassingen.
Voors en tegens
| VOORDELEN | NADELEN |
| Goede mechanische sterkte: Dikkefilmkeramiek staat bekend om zijn duurzaamheid en vermogen om mechanische spanning te weerstaan. | Kan geen driedimensionale circuits vervaardigen: Het proces is beperkt tot planaire ontwerpen, waardoor complexe circuitstructuren beperkt zijn. |
| Goede oppervlakte vlakheid: Met deze methode wordt een hoge mate van vlakheid van het oppervlak bereikt, wat cruciaal is voor een nauwkeurige plaatsing van componenten. | Slechte elektrische geleidbaarheid: Dikkefilmmaterialen hebben over het algemeen een lagere elektrische geleidbaarheid vergeleken met dunne films of andere substraten. |
| Kosteneffectief voor middelgrote productie: Dikkefilmtechnologie is kosteneffectief voor middelgrote productieseries en daardoor voor veel toepassingen toepasbaar. | Beperkte resolutie: Het dikkefilmproces kan resulteren in kenmerken met een lagere resolutie, die mogelijk niet voldoen aan de vereisten voor geavanceerde toepassingen. |
Manufacturing Process
Het productieproces voor dikke keramische printplaten omvat verschillende belangrijke stappen:
- Voorbereiding van het substraat: Een keramisch substraat, meestal aluminiumoxide, wordt gereinigd en voorbereid om een goede hechting van de dikke filmmaterialen te garanderen.
- Het printen van de geleidende pasta: Een dikke film geleidende pasta, die metaaldeeltjes (zoals zilver of goud) bevat, wordt op het substraat gedrukt met behulp van zeefdruktechnologie. Deze stap vormt de geleidende paden van het circuit.
- Bakproces: Het geprinte substraat wordt vervolgens gebakken in een oven bij hoge temperaturen (meestal tussen 850°C en 950°C). Dit proces zorgt ervoor dat de geleidende pasta sterk hecht aan het keramische substraat en de metaaldeeltjes sinteren, waardoor een dichte geleidende laag ontstaat.
- Diëlektrische lagen toevoegen: Indien nodig worden diëlektrische pasta's op vergelijkbare wijze geprint en gebakken om isolatielagen te vormen tussen geleidende paden. Deze stap is essentieel voor meerlaagse ontwerpen.
- Eindmontage: Na het bakproces worden componenten bevestigd met behulp van soldeertechnieken. De vlakheid van het oppervlak die tijdens de productie wordt bereikt, zorgt voor een juiste plaatsing en hechting van componenten.
Impact op circuits:
Het productieproces van dikke films heeft invloed op circuits door goede mechanische ondersteuning en oppervlakte-eigenschappen te bieden. De lagere elektrische geleidbaarheid en het onvermogen om driedimensionale structuren te creëren, kunnen echter de prestaties in toepassingen met hoge frequentie of hoge dichtheid beperken.
Geschikte apparaten en toepassingsscenario's
| Apparaat/applicatie | Beschrijving |
| Weerstanden | Dikkefilmweerstanden worden vaak gebruikt vanwege hun stabiliteit en betrouwbaarheid. |
| RF- en microgolfcircuits | Geschikt voor RF-toepassingen waarbij mechanische sterkte en stabiliteit vereist zijn. |
| Sensoren | Worden vanwege hun robuustheid gebruikt in verschillende sensoren, zoals temperatuur- en druksensoren. |
| Auto-elektronica | Wordt gebruikt in automobieltoepassingen voor regeleenheden en sensoren, waarbij gebruik wordt gemaakt van de duurzaamheid van de technologie. |
| Consumer Electronics | Geschikt voor apparaten die betrouwbare prestaties vereisen onder wisselende omgevingsomstandigheden. |
Laagtemperatuur co-gestookte keramiek (LTCC)
De Low-Temperature Co-Fired Ceramic (LTCC)-technologie is een geavanceerd productieproces voor meerlaagse keramische substraten , met name waardevol voor hoogfrequente toepassingen. Deze methode maakt de integratie van passieve en actieve componenten in één behuizing mogelijk, waardoor de functionaliteit en prestaties worden verbeterd.
Voors en tegens
| VOORDELEN | NADELEN |
| Hoge elektrische geleidbaarheid: LTCC-materialen bieden doorgaans een uitstekende elektrische geleidbaarheid, waardoor ze geschikt zijn voor hoogfrequente toepassingen. | Problemen met niet-overeenkomende contractie: Verschillende materialen kunnen tijdens het bakken een verschillende krimpsnelheid vertonen, wat kan leiden tot mechanische spanning en mogelijk falen. |
| Laag diëlektrisch verlies: LTCC-substraten hebben een laag diëlektrisch verlies, wat cruciaal is voor het behoud van de signaalintegriteit in hoogfrequente toepassingen. | Lagere thermische dissipatie: LTCC heeft mogelijk een lagere warmteafvoercapaciteit vergeleken met andere keramische technologieën, wat van invloed kan zijn op de prestaties bij toepassingen met een hoog vermogen. |
| Meerlaagse capaciteit: De mogelijkheid om meerlaagse structuren te creëren maakt complexe circuitontwerpen in een compacte vormfactor mogelijk. | Kostenoverwegingen: Het productieproces kan duurder zijn dan andere methoden vanwege de complexiteit ervan. |
Manufacturing Process
Het LTCC-productieproces wordt gekenmerkt door zijn meerlaags ontwerp en integratie van componenten. Dit zijn de belangrijkste stappen:
- Materiële voorbereiding: LTCC-substraten worden gemaakt van een mengsel van keramische poeders, meestal met aluminiumoxide en andere diëlektrische materialen. Deze poeders worden gemengd met organische bindmiddelen en oplosmiddelen om een pasta te creëren.
- Tape-gieten: De keramische pasta wordt gegoten in dunne platen, bekend als tapes, met behulp van een proces genaamd tape casting. De dikte van deze tapes kan worden gecontroleerd, wat zorgt voor nauwkeurige gelaagdheid in het eindproduct.
- Zeefdruk: Geleidende patronen worden op de tapes gedrukt met behulp van zeefdruktechnologie. Dit proces vormt de geleidende paden die verschillende componenten op het substraat verbinden.
- Lagen stapelen: Meerdere lagen tape worden op elkaar gestapeld, waarbij geleidende en diëlektrische lagen elkaar afwisselen indien nodig. Deze stapeling is essentieel voor het creëren van de meerlaagse architectuur van het eindproduct.
- Integratie van componenten: Actieve en passieve componenten, zoals weerstanden, condensatoren en geïntegreerde schakelingen, kunnen worden ingebed in de gestapelde lagen. Deze integratie verbetert de prestaties en verkleint de algehele grootte van het apparaat.
- Co-Firing-proces: De gehele assemblage wordt vervolgens meegebakken op een lagere temperatuur (ongeveer 850°C tot 900°C) dan traditionele keramische bakprocessen. Deze stap zorgt ervoor dat alle lagen aan elkaar hechten en de componenten veilig worden geïntegreerd zonder gevoelige onderdelen te beschadigen.
- Afwerking: Na het bakken wordt het substraat afgekoeld en worden eventuele aanvullende bewerkingen, zoals bijsnijden en oppervlaktebehandeling, uitgevoerd ter voorbereiding op assemblage en gebruik.
Geschikte toepassingen
De LTCC-technologie is bijzonder geschikt voor hoogfrequente communicatieapparaten, waaronder:
| Toepassing | Beschrijving |
| RFID-tags | Dankzij het lage diëlektrische verlies is LTCC ideaal voor RFID-toepassingen, waarbij signaalintegriteit van cruciaal belang is. |
| mobiele telefoons | Wordt gebruikt in mobiele telefoons voor RF-front-endmodules en antennecomponenten, waardoor de prestaties worden verbeterd en de miniaturisatie wordt verbeterd. |
| Draadloze communicatieapparaten | Ideaal voor draadloze communicatiesystemen die een snelle gegevensoverdracht en weinig verlies vereisen. |
| Magnetron apparaten | Geschikt voor microgolfcircuits, waar hoogfrequente prestaties en een compact ontwerp essentieel zijn. |
| Radarsystemen voor auto's | Wordt gebruikt in automobieltoepassingen voor radarsystemen, waarbij gebruik wordt gemaakt van de mogelijkheid om meerdere functies in één substraat te integreren. |
Productie van dunne keramische PCB's
Dunnefilmkeramische PCB-productie is een geavanceerd proces dat de creatie van zeer nauwkeurige circuits op keramische substraten mogelijk maakt. Deze technologie wordt steeds vaker gebruikt in toepassingen waarbij prestaties, betrouwbaarheid en miniaturisatie van cruciaal belang zijn.
Voors en tegens
| VOORDELEN | NADELEN |
| Lagere productietemperatuur: Het dunnefilmproces werkt bij lagere temperaturen vergeleken met andere keramische productiemethoden, waardoor de thermische belasting van gevoelige componenten wordt verminderd. | Dure productieapparatuur: De gespecialiseerde apparatuur die nodig is voor de verwerking van dunne films kan duur zijn, waardoor de initiële investering aanzienlijk kan zijn. |
| Fijne circuits: Met deze methode kunnen uiterst fijne circuitpatronen worden geproduceerd, die essentieel zijn voor toepassingen met een hoge dichtheid en geminiaturiseerde ontwerpen. | Beperkte productie van driedimensionale circuits: Dunnefilmtechnologie ondersteunt voornamelijk planaire circuitontwerpen en kan geen driedimensionale circuits produceren, waardoor de ontwerpflexibiliteit wordt beperkt. |
| Goede oppervlakte vlakheid: Dunnefilm-PCB's vertonen doorgaans een uitstekende oppervlaktevlakheid, wat cruciaal is voor het garanderen van een betrouwbare plaatsing van componenten en solderen in geavanceerde toepassingen. | Materiaalbeperkingen: Beperkte materiaalkeuzes voor substraten en geleidende lagen kunnen de ontwerpmogelijkheden beperken in vergelijking met andere productiemethoden. |
| Hoge elektrische prestaties: Dunne keramische films bieden superieure elektrische eigenschappen, waaronder een laag diëlektrisch verlies en hoge frequentieprestaties, wat voordelig is voor RF- en microgolftoepassingen. | Arbeidsintensief proces: Het productieproces van dunne films kan arbeidsintensief zijn en vereist vaardige operators voor de verwerking. |
Manufacturing Process
Het productieproces van dunne keramische PCB's omvat verschillende belangrijke stappen, die precisie en kwaliteit garanderen. Hieronder vindt u een gedetailleerde uitleg van deze stappen:
- Voorbereiding van het substraat: Het proces begint met het selecteren en voorbereiden van een geschikt keramisch substraat, meestal aluminiumoxide, dat wordt gereinigd om alle verontreinigingen te verwijderen die de hechting en prestaties kunnen beïnvloeden.
- Dunne filmafzetting: Een dunne film van metaal, meestal goud, zilver of koper, wordt op het keramische substraat afgezet met behulp van technieken zoals sputteren, verdamping of chemische dampdepositie (CVD). Deze laag dient als het geleidende pad voor het circuit.
- Fotoresist-toepassing: Een fotoresistmateriaal wordt op de metaallaag aangebracht, waardoor een masker ontstaat dat het circuitpatroon definieert. Dit wordt doorgaans gedaan met behulp van spincoating om een uniforme laag te verkrijgen.
- Blootstelling en ontwikkeling: Het gecoate substraat wordt blootgesteld aan UV-licht via een fotomasker dat het gewenste circuitpatroon bevat. De blootgestelde gebieden van de fotoresist worden vervolgens ontwikkeld, waarbij de niet-blootgestelde gebieden worden verwijderd en het onderliggende metaal wordt onthuld.
- etsen: Een etsproces wordt gebruikt om het ongewenste metaal van de blootgestelde gebieden te verwijderen, waarbij het gewenste circuitpatroon op het substraat achterblijft. Deze stap is cruciaal voor het bereiken van de fijne kenmerken die kenmerkend zijn voor dunnefilmcircuits.
- Verwijderen van fotoresist: Na het etsen wordt de resterende fotoresist verwijderd, waardoor een schone, gepatroneerde metaallaag op het keramische substraat achterblijft.
- Via Formatie (indien nodig): Als er verticale verbindingen tussen de lagen nodig zijn, kunnen via's worden gemaakt met behulp van laserboor- of etstechnieken, waardoor ontwerpen met meerdere lagen mogelijk zijn.
- Eindsinteren: Het keramische substraat kan een laatste sinterproces ondergaan om de mechanische sterkte te verbeteren en een goede hechting van het metaal aan het substraat te garanderen.
- Testen en kwaliteitscontrole: Elk substraat wordt grondig getest op elektrische prestaties, defecten en naleving van specificaties voordat het voor gebruik wordt goedgekeurd.
Toepasselijke velden
Dunne keramische printplaten worden in verschillende sectoren met hoge prestaties toegepast, waaronder:
| Toepassing | Beschrijving |
| telecommunicatie | Wordt gebruikt in RF-componenten, antennes en printplaten voor mobiele en satellietcommunicatie, waarbij signaalintegriteit van cruciaal belang is. |
| Ruimtevaart en Defensie | Ideaal voor kritische toepassingen die een hoge betrouwbaarheid en prestaties vereisen, zoals radar- en navigatiesystemen. |
| Medische hulpmiddelen | Wordt gebruikt in precisie-instrumenten en medische apparaten die een compact ontwerp en hoge prestaties vereisen. |
| Consumer Electronics | Geschikt voor hoogwaardige consumentenproducten zoals smartphones en tablets, waarbij de ruimte beperkt is en prestaties van cruciaal belang zijn. |
| Auto-elektronica | Wordt gebruikt in automobieltoepassingen voor besturingssystemen en sensoren, waarbij gebruik wordt gemaakt van de betrouwbaarheid en prestaties van dunnefilmtechnologie. |
Direct geplateerd koper (DPC)
Direct Plated Copper (DPC) is een moderne methode om koper direct op keramische substraten te deponeren, wat een flexibele en efficiënte oplossing biedt voor het maken van hoogwaardige keramische PCB's. Deze techniek is met name voordelig voor toepassingen die ingewikkelde circuitontwerpen en betrouwbare prestaties vereisen.
Voors en tegens
| VOORDELEN | NADELEN |
| Geen beperkingen op keramiektype en -dikte: DPC kan op verschillende soorten keramische substraten worden aangebracht, ook in verschillende diktes, waardoor het veelzijdig is voor verschillende toepassingen. | Dure productieapparatuur: Voor het DPC-proces is geavanceerde en gespecialiseerde apparatuur nodig, wat leidt tot hogere initiële investeringskosten. |
| Fijne circuits: Met deze methode kunnen fijne, gedetailleerde circuitpatronen worden gemaakt, wat essentieel is voor toepassingen met een hoge dichtheid en complexe ontwerpen. | Procescomplexiteit: Het DPC-proces kan complexer zijn dan traditionele methoden en vereist een zorgvuldige controle van parameters om optimale resultaten te behalen. |
| Lagere productietemperatuur: DPC werkt bij lagere temperaturen vergeleken met sommige traditionele keramische verwerkingsmethoden, waardoor thermische spanning en het risico op beschadiging van gevoelige componenten worden verminderd. | Materiaalcompatibiliteitsproblemen: Hoewel DPC veelzijdig is, vereisen bepaalde materialen mogelijk een specifieke behandeling om een goede hechting en prestaties te garanderen. |
| Uitstekend elektrisch geleidingsvermogen: Het directe platingproces zorgt voor een sterke verbinding tussen het koper en het keramiek, waardoor de elektrische prestaties van de printplaat worden verbeterd. | Beperkt tot specifieke toepassingen: Hoewel DPC voor veel toepassingen effectief is, is het mogelijk niet geschikt voor alle soorten keramische printplaten, vooral niet voor die welke een zeer hoge precisie vereisen. |
Manufacturing Process
Het Direct Plated Copper-productieproces omvat verschillende kritische stappen, die een hoogwaardige koperafzetting direct op het keramische substraat garanderen. Hieronder vindt u een gedetailleerde uitleg van deze stappen:
- Voorbereiding van het substraat: Het keramische substraat wordt eerst gereinigd en voorbereid om een glad oppervlak te garanderen voor koperhechting. Dit omvat vaak wassen om verontreinigingen te verwijderen en drogen.
- Oppervlakte-activering: Om hechting te bevorderen, wordt het oppervlak van het keramische substraat geactiveerd, meestal door een chemische behandeling die de oppervlakte-eigenschappen wijzigt. Deze stap verbetert de hechting van de koperlaag.
- Koperplateren:
- Stroomloos plateren: Een dunne laag koper wordt op het substraat afgezet met behulp van een elektroloos platingproces. Dit houdt in dat het substraat wordt ondergedompeld in een oplossing met koperionen, die reageren met het substraatoppervlak, waardoor een uniforme koperlaag ontstaat zonder dat er een externe elektrische bron nodig is.
- Elektrolytisch plateren (indien nodig): Na het elektroloos platingproces kan een elektrolytisch platingproces worden gebruikt om de koperlaag op te bouwen tot de gewenste dikte. Deze stap omvat het onderdompelen van het substraat in een elektrolytoplossing en het toepassen van een elektrische stroom, waardoor extra koper op de bestaande laag wordt afgezet.
- Definitie van circuitpatroon: Nadat de koperlaag is afgezet, wordt een fotoresistmateriaal aangebracht om het circuitpatroon te definiëren. Het proces omvat blootstelling aan UV-licht via een fotomasker, gevolgd door ontwikkeling om onbelichte gebieden te verwijderen, waardoor het koper eronder zichtbaar wordt.
- etsen: Het blootliggende koper wordt vervolgens weggeëtst met een geschikte etsoplossing, waarbij het gewenste circuitpatroon op het substraat achterblijft.
- Verwijderen van fotoresist: De resterende fotoresist wordt verwijderd, wat resulteert in een schoon en nauwkeurig kopercircuit op het keramische substraat.
- Eindbehandeling: De voltooide printplaat kan aanvullende behandelingen ondergaan, zoals oppervlakteafwerking om de soldeerbaarheid te verbeteren en bescherming te bieden tegen oxidatie.
Toepassingen in de productie van keramische printplaten
Direct geplateerd koper wordt gebruikt in verschillende toepassingen, waaronder:
| Toepassing | Beschrijving |
| RF- en microgolfapparaten | DPC is ideaal voor RF-componenten, waarbij lage verliezen en hoge frequentieprestaties van cruciaal belang zijn. |
| Vermogenselektronica | Wordt gebruikt in energiebeheercircuits en profiteert van de uitstekende thermische en elektrische geleidbaarheid van DPC. |
| Auto-elektronica | Wordt gebruikt in automobieltoepassingen waar betrouwbaarheid en prestaties van het grootste belang zijn, vooral in zware omstandigheden. |
| Medische hulpmiddelen | Wordt gebruikt in kritische medische apparaten die een hoge precisie en prestatie vereisen, zoals beeldvormings- en diagnostische apparatuur. |
| Consumer Electronics | Geschikt voor hoogwaardige consumentenproducten, zoals smartphones en tablets, waarbij miniaturisatie en prestaties essentieel zijn. |
Actief metaal solderen (AMB)
Active Metal Brazing (AMB) is een geavanceerde methode die wordt gebruikt om keramische substraten te verbinden met metalen componenten via een soldeerproces dat gebruikmaakt van een actief vulmateriaal. Deze techniek is met name voordelig in toepassingen die sterke en duurzame verbindingen vereisen, waardoor het een populaire keuze is in industrieën zoals de lucht- en ruimtevaart en de automobielindustrie.
Voors en tegens
| VOORDELEN | NADELEN |
| Sterke binding: AMB produceert robuuste verbindingen die bestand zijn tegen hoge mechanische en thermische belastingen, waardoor ze ook in veeleisende omgevingen langdurig betrouwbaar zijn. | Dure productieapparatuur: De apparatuur die nodig is voor AMB-processen kan kostbaar zijn, wat tot hogere initiële investeringen voor fabrikanten kan leiden. |
| Goede eigenschappen van de warme en koude cyclus: De verbindingen die met AMB worden gemaakt, behouden hun integriteit bij thermische cycli, waardoor ze geschikt zijn voor toepassingen waarbij temperatuurschommelingen optreden. | Beperkt tot tweedimensionale circuits: Met AMB kunnen geen driedimensionale schakelingen worden geproduceerd, wat de toepassing ervan in complexere ontwerpen kan beperken. |
| Weerstand op hoge temperatuur: AMB-verbindingen zijn bestand tegen hoge temperaturen, waardoor ze geschikt zijn voor toepassingen in zware omstandigheden waar thermische stabiliteit essentieel is. | Procescomplexiteit: Het AMB-proces kan ingewikkelder zijn dan traditionele verbindingsmethoden en vereist een zorgvuldige controle van parameters om een optimale verbinding te bereiken. |
| Uitstekende chemische bestendigheid: AMB-verbindingen zijn goed bestand tegen chemische blootstelling, waardoor ze geschikt zijn voor gebruik in corrosieve omgevingen. | Materiële beperkingen: Niet alle combinaties van keramiek en metaal zijn compatibel met het AMB-proces, wat de materiaalkeuze kan beperken. |
Manufacturing Process
Het Active Metal Brazing-productieproces bestaat uit verschillende kritische stappen die zijn ontworpen om sterke, betrouwbare verbindingen tussen keramische en metalen componenten te creëren. Hieronder vindt u een gedetailleerde uitleg van deze stappen:
- Voorbereiding van oppervlakken: Zowel het keramische substraat als de metalen componenten worden zorgvuldig gereinigd om alle verontreinigingen te verwijderen die de hechting kunnen beïnvloeden. Oppervlakteruwing kan ook worden uitgevoerd om de mechanische binding te verbeteren.
- Toepassing van actief vulmateriaal: Een speciaal geformuleerd actief vulmateriaal, dat vaak elementen als titanium of zirkonium bevat, wordt aangebracht op de te verbinden oppervlakken. Dit vulmateriaal speelt een cruciale rol bij het faciliteren van de binding tijdens het soldeerproces.
- Bijeenkomst: De keramische en metalen componenten worden samen gemonteerd met de actieve vulling op zijn plaats. Er moet voor gezorgd worden dat de juiste uitlijning is gewaarborgd, aangezien dit de prestaties van de verbinding beïnvloedt.
- Soldeerproces:
- Verwarming: De geassembleerde componenten worden vervolgens onderworpen aan gecontroleerde verhitting in een vacuüm of inerte atmosfeer. Deze stap is cruciaal om oxidatie te voorkomen en een schone hechtingsomgeving te garanderen.
- Smelten van vulmateriaal: Naarmate de temperatuur stijgt, smelt het actieve vulmateriaal en stroomt het in de verbindingsinterface. Het smeltpunt van het vulmateriaal is doorgaans lager dan dat van de keramische en metalen componenten.
- Diffusiebinding: De actieve elementen in het vulmateriaal reageren met de oppervlakken van keramiek en metaal, waardoor diffusie wordt bevorderd en er na afkoeling een sterke metallurgische verbinding ontstaat.
- Koeling: Na voldoende hechttijd bij verhoogde temperaturen, wordt de assemblage geleidelijk afgekoeld. Dit afkoelingsproces is essentieel om thermische schokken te voorkomen, die de materialen zouden kunnen beschadigen.
- Post-bondingbehandeling: De verlijmde constructie kan aanvullende behandelingen ondergaan, zoals machinale bewerking of oppervlakteafwerking, om de gewenste specificaties en prestatiekenmerken te verkrijgen.
Toepassingen in de lucht- en ruimtevaart en automobielsector
Active Metal Brazing wordt veel gebruikt in verschillende toepassingen in de lucht- en ruimtevaart- en automobielindustrie vanwege het vermogen om sterke, betrouwbare verbindingen te creëren. Enkele specifieke toepassingen zijn:
| Toepassing | Beschrijving |
| Lucht- en ruimtevaartcomponenten | AMB wordt gebruikt om keramische onderdelen in turbinemotoren met elkaar te verbinden, waarbij hogetemperatuurbestendigheid en mechanische sterkte van cruciaal belang zijn. |
| Warmtewisselaars | Deze methode wordt gebruikt bij de productie van warmtewisselaars, waarbij duurzaamheid en thermische prestaties van essentieel belang zijn. |
| Sensorassemblages | AMB wordt gebruikt voor het verbinden van keramische sensoren in automobielsystemen en biedt betrouwbare prestaties onder wisselende omstandigheden. |
| Verbrandingskamers | In de lucht- en ruimtevaart wordt AMB gebruikt om robuuste verbindingen in verbrandingskamers te maken, zodat deze bestand zijn tegen extreme temperaturen en druk. |
| Brandstofcelsystemen | AMB is geschikt voor brandstofceltoepassingen, waarbij sterke en thermisch stabiele verbindingen noodzakelijk zijn voor een efficiënte werking. |
Veelgestelde vragen over het productieproces van keramische substraten
Keramische substraten worden doorgaans gemaakt via een reeks stappen die bestaan uit het selecteren van grondstoffen, het vormen, drogen en bakken van de producten. Het proces omvat over het algemeen:
Grondstoffenselectie: Veelgebruikte materialen zijn aluminiumoxide, zirkoniumoxide en andere keramische poeders.
Mengen: De grondstoffen worden gemengd met additieven om eigenschappen zoals plasticiteit en sterkte te verbeteren.
Shaping: De gemengde materialen worden met behulp van technieken zoals persen, extruderen of gieten in de gewenste vorm gebracht.
Drogen: De gevormde substraten worden gedroogd om vocht te verwijderen en voor te bereiden op het bakken.
Afvuren: De gedroogde substraten worden in een oven gebakken bij hoge temperaturen, doorgaans tussen de 800°C en 1,600°C, om de gewenste mechanische en elektrische eigenschappen te bereiken.
Het productieproces voor keramische producten verloopt doorgaans volgens de volgende stappen:
Voorbereiding van grondstoffen: Selectie en vermaling van grondstoffen, zoals klei, veldspaat en silicium.
Vormen: Met behulp van technieken als persen, extruderen en slipgieten wordt het keramiek in de gewenste vorm gebracht.
Drogen: De gevormde producten worden gedroogd om overtollig vocht te verwijderen en scheuren tijdens het bakken te voorkomen.
Afvuren: Gedroogde keramiek wordt in een oven op hoge temperaturen gebakken om hardheid en duurzaamheid te bereiken. Dit proces kan ook het aanbrengen van glazuur voor decoratieve producten omvatten.
Afwerking: Na het bakken kunnen producten een afwerking ondergaan, zoals polijsten, snijden of coaten, om het uiterlijk of de prestaties te verbeteren.
De samenstelling van keramische substraten omvat doorgaans:
Aluminiumoxide (Al₂O₃): Vaak het primaire materiaal, dat zorgt voor een uitstekende thermische stabiliteit en elektrische isolatie.
Siliciumdioxide (SiO₂): Wordt gebruikt om de mechanische sterkte en thermische eigenschappen van het substraat te verbeteren.
Zirkonia (ZrO₂): Soms toegevoegd voor verbeterde taaiheid en thermische stabiliteit.
Additieven: Er kunnen diverse additieven worden gebruikt om de eigenschappen te wijzigen, zoals vloeimiddelen voor het aanpassen van het smeltpunt en bindmiddelen om de verwerkbaarheid te verbeteren.
Het productieproces voor keramische stenen omvat doorgaans de volgende stappen:
Grondstoffenselectie: Klei, schalie en andere natuurlijke materialen worden geselecteerd op basis van hun eigenschappen.
Bereiding: De grondstoffen worden vermalen en gemengd, vaak met water, tot een homogeen kleimengsel.
Vormen: Het mengsel wordt tot stenen gevormd met behulp van technieken zoals extrusie of gieten.
Drogen: De gevormde stenen worden gedroogd om het vochtgehalte te verlagen en scheuren tijdens het bakken te voorkomen.
Afvuren: De gedroogde stenen worden in een oven gebakken bij hoge temperaturen (ongeveer 900°C tot 1,200°C) om hardheid en duurzaamheid te bereiken.
Koeling en kwaliteitscontrole: Na het bakken worden de stenen geleidelijk afgekoeld en worden er kwaliteitscontroles uitgevoerd om te garanderen dat ze aan de specificaties voldoen.


