فهم عملية تصنيع الركيزة الخزفية
تلعب الركائز الخزفية دورًا حاسمًا في تطوير المنتجات الإلكترونية، حيث توفر توصيلًا حراريًا فائقًا، واستقرارًا ميكانيكيًا، ومقاومة للبيئات القاسية. تجعلها هذه السمات مثالية للتطبيقات في الأجهزة عالية الطاقة، والاتصالات، والإلكترونيات الخاصة بالسيارات، حيث تكون الموثوقية والأداء في غاية الأهمية. تتضمن عملية تصنيع الركيزة الخزفية إنشاء هذه الركائز، التي تتكون من ركيزة خزفية وطبقة توصيل وطبقة دائرة. توفر الركيزة الخزفية الدعم الأساسي، بينما تسهل طبقة التوصيل التوصيلات الكهربائية. أخيرًا، تحتوي طبقة الدائرة على الدوائر المطبوعة التي تمكن وظائف المكون الإلكتروني. يعد فهم عملية تصنيع الركيزة الخزفية أمرًا ضروريًا لتطوير إلكترونيات عالية الأداء تلبي المتطلبات المتزايدة للتكنولوجيا الحديثة. ستستكشف هذه المدونة الأساليب المختلفة المستخدمة في عملية التصنيع هذه، مع تسليط الضوء على مزاياها وقيودها وتطبيقاتها في سوق اليوم.
نظرة عامة على طرق تصنيع الركيزة الخزفية
يتم تصنيع الركائز الخزفية من خلال طرق مختلفة، ولكل منها مزايا وعيوب مميزة. ومن أكثر الطرق استخدامًا على نطاق واسع تقنية السيراميك المحروق المشترك عالي الحرارة (HTCC).
المزايا والعيوب
المميزات:
- قوة هيكلية عالية: تمتلك ركائز HTCC خصائص ميكانيكية ممتازة، مما يجعلها مناسبة للتطبيقات الصعبة.
- الموصلية الحرارية العالية: إنها تعمل على تبديد الحرارة بكفاءة، مما يعزز أداء وموثوقية المكونات الإلكترونية.
- استقرار كيميائي جيد: تتمتع ركائز HTCC بمقاومة التآكل والتدهور الناجم عن البيئات القاسية، مما يضمن طول العمر.
- كثافة الأسلاك العالية: يتيح هذا تصميم دوائر أكثر إحكاما، مما يؤدي إلى تحسين المساحة في الأجهزة الإلكترونية.
العيوب:
- ضعف توصيل الدائرة: إن المعادن ذات نقطة الانصهار العالية المستخدمة في HTCC، مثل التنغستن والموليبدينوم، لها موصلية أقل، مما يؤدي إلى تأخير محتمل للإشارة.
- درجات حرارة التلبيد العالية: وتتطلب هذه العملية درجات حرارة تلبيد تتراوح بين 1500 و1650 درجة مئوية، وهو ما يحد من أنواع المعادن التي يمكن استخدامها.
- التكلفة الباهظة: إن المواد والطاقة المطلوبة لتصنيع HTCC يمكن أن تؤدي إلى ارتفاع تكاليف الإنتاج.
عملية التصنيع
تتضمن عملية تصنيع HTCC عدة خطوات:
- تلبيد: يتم خلط المساحيق الخزفية بدون زجاج وتصليدها في درجات حرارة تتراوح بين 1300 درجة مئوية و1600 درجة مئوية لإنشاء ركيزة صلبة.
- حفر: إذا كانت هناك حاجة إلى ثقوب واضحة، يتم حفرها في الركيزة عند درجات الحرارة المرتفعة هذه.
- تطبيق معجون المعادن: يتم خلط مساحيق المعادن ذات نقطة الانصهار العالية مع مادة رابطة لإنشاء عجينة، يتم طباعتها على الركيزة لتشكيل طبقة الدائرة.
- إضافة مساعد التلبيد: يتم دمج نسبة صغيرة من مساعد التلبيد (4%-8%) لتعزيز عملية التلبيد.
- التصفيح الطبقي: بالنسبة للتصميمات متعددة الطبقات، يتم تصفيح طبقات إضافية قبل التلبيد النهائي.
- التلبيد النهائي: يتم تسخين التجميع بأكمله عند درجة حرارة تتراوح بين 1500 و1650 درجة مئوية لتصلب الطبقات وتشكيل لوحة الدائرة النهائية.
- تطبيق قناع اللحام: تمت إضافة قناع لحام لحماية الدائرة.
القيود المتعلقة بتصميم الدوائر
نظرًا لدرجات الحرارة المرتفعة والمواد المستخدمة، لا تستطيع دوائر HTCC دعم التطبيقات عالية السرعة وعالية التردد. إن الاعتماد على المعادن ذات نقطة الانصهار العالية لطبقات الدوائر يحد من استخدامها في التصميمات التي تتطلب نقل إشارة سريع. علاوة على ذلك، فإن الحد الأدنى لعرض الخط الذي يمكن تحقيقه مقيد بتقنيات الطباعة المستخدمة، مما يجعل HTCC أقل ملاءمة لتصميمات الدوائر المعقدة التي تتطلب ميزات دقيقة.
النحاس المرتبط بشكل مباشر (DBC)
تُعد تقنية الربط المباشر للنحاس (DBC) طريقة شائعة الاستخدام في تصنيع لوحات الدوائر المطبوعة الخزفية ، وهي معروفة بعملية الربط الفعالة والخصائص الحرارية الممتازة.
المزايا والعيوب
| الايجابيات | سلبيات |
| الموصلية الحرارية العالية: توفر ركائز DBC تبديدًا استثنائيًا للحرارة، مما يجعلها مثالية للتطبيقات عالية الطاقة. | لا توجد ثقوب: لا تسمح هذه الطريقة بإنشاء ثقوب واضحة، مما يحد من مرونة التصميم. |
| قوة التصاق عالية: ترتبط طبقة النحاس بقوة بالركيزة الخزفية، مما يضمن المتانة والموثوقية. | دقة رديئة: يمكن أن تؤدي عملية التصنيع إلى تشطيبات سطحية خشنة وتخطيطات دوائر أقل دقة. |
| قابلية لحام ممتازة: تتمتع ركائز DBC بخصائص لحام رائعة، مما يسهل تجميع المكونات. | يقتصر على التصميمات ذات عرض الخطوط الكبيرة: تعتبر هذه الطريقة مناسبة فقط للتصميمات ذات عرض الخطوط الأكبر، مما يقيد أنماط الدوائر المعقدة. |
عملية التصنيع
تتضمن عملية تصنيع DBC عدة خطوات رئيسية:
- عملية الترابط: يتم ربط اللوحة النحاسية، التي يزيد سمكها عن 0.1 مم، مباشرة بالركيزة الخزفية تحت درجات حرارة عالية (1065 درجة مئوية - 1083 درجة مئوية) في جو من النيتروجين (N₂). تضمن هذه العملية ارتباطًا قويًا بين النحاس والسيراميك.
- النقش: بعد ربط النحاس، يتم إنشاء طبقة الدائرة عن طريق نقش الغلاف النحاسي وفقًا لتصميم الدائرة المطلوب. تشكل هذه الخطوة المسارات الموصلة اللازمة للوحة الدوائر المطبوعة.
- التصفيح الطبقي: بالنسبة للوحات الدوائر المطبوعة متعددة الطبقات، يتم لصق طبقات إضافية على الركيزة الملتصقة لبناء الهيكل المطلوب.
- تطبيق قناع اللحام: وأخيرًا، يتم تطبيق قناع اللحام لحماية الدائرة من العوامل البيئية وعمليات اللحام.
مزايا الإنتاج بالدفعات:
تتميز تقنية DBC بشكل خاص بالإنتاج على دفعات نظرًا لعمليتها البسيطة وتكلفتها المنخفضة نسبيًا. تسمح طريقة الترابط المباشر بالتصنيع السريع دون خطوات إضافية مكثفة، مما يجعلها خيارًا فعالًا لعمليات الإنتاج واسعة النطاق. كما تعمل قدرتها على ربط النحاس مباشرة بالركائز الخزفية على تقليل المقاومة الحرارية، مما يعزز الأداء العام للوحة الدوائر المطبوعة.
الحقول القابلة للتطبيق
| الحقل | الاستخدامات |
| إلكترونيات القوى | تُستخدم في وحدات الطاقة والمحولات لإدارة حرارية فعالة. |
| أجهزة LED | يتم استخدامها في حزم LED عالية الطاقة حيث يكون تبديد الحرارة أمرًا بالغ الأهمية. |
| تبريد أشباه الموصلات | تُستخدم في حلول التبريد لأجهزة أشباه الموصلات لتحسين الموثوقية. |
| تليكومونيالكاتيونات | يمكن تطبيقه في تطبيقات التردد اللاسلكي والميكروويف حيث يكون الأداء عالي التردد مطلوبًا. |
تصنيع لوحات الدوائر المطبوعة المصنوعة من السيراميك ذات الأغشية السميكة
إن تصنيع لوحات الدوائر المطبوعة المصنوعة من السيراميك السميك هو طريقة راسخة تستخدم لإنتاج الدوائر الإلكترونية القوية والموثوقة. توفر هذه التقنية العديد من المزايا، مما يجعلها خيارًا شائعًا لتطبيقات مختلفة.
المزايا والعيوب
| الايجابيات | سلبيات |
| قوة ميكانيكية جيدة: تتميز السيراميك ذات الأغشية السميكة بمتانتها وقدرتها على تحمل الضغوط الميكانيكية. | لا يمكن تصنيع الدوائر ثلاثية الأبعاد: تقتصر العملية على التصاميم المستوية، مما يقيد هياكل الدوائر المعقدة. |
| تسطيح السطح الجيد: تحقق هذه الطريقة مستوى عاليًا من تسطيح السطح، وهو أمر ضروري لوضع المكونات بدقة. | الموصلية الكهربائية الرديئة: تظهر المواد ذات الأغشية السميكة عمومًا موصلية كهربائية أقل مقارنة بالأغشية الرقيقة أو الركائز الأخرى. |
| فعالة من حيث التكلفة للإنتاج المتوسط: تعتبر تقنية الفيلم السميك فعالة من حيث التكلفة لعمليات الإنتاج متوسطة الحجم، مما يجعلها متاحة للعديد من التطبيقات. | قرار محدود: يمكن أن تؤدي عملية الفيلم السميك إلى ميزات ذات دقة أقل، وقد لا تلبي متطلبات التطبيقات المتقدمة. |
عملية التصنيع
تتضمن عملية تصنيع لوحات الدوائر المطبوعة المصنوعة من السيراميك الغشائي السميك عدة خطوات رئيسية:
- تحضير القاعدة: يتم تنظيف الركيزة الخزفية، عادةً الألومينا، وإعدادها لضمان الالتصاق المناسب لمواد الفيلم السميكة.
- طباعة المعجون الموصل: تتم طباعة عجينة موصلة سميكة، تحتوي على جزيئات معدنية (مثل الفضة أو الذهب)، على الركيزة باستخدام تقنية الطباعة على الشاشة. تشكل هذه الخطوة المسارات الموصلة للدائرة.
- عملية إطلاق النار: يتم بعد ذلك حرق الركيزة المطبوعة في فرن عند درجات حرارة عالية (عادة ما تكون بين 850 درجة مئوية و950 درجة مئوية). تتسبب هذه العملية في التصاق المعجون الموصل بقوة بالركيزة الخزفية وتصلب جزيئات المعدن، مما يشكل طبقة موصلة كثيفة.
- إضافة طبقات عازلة: إذا لزم الأمر، تتم طباعة معاجين عازلة وإطلاقها بطريقة مماثلة لتشكيل طبقات عازلة بين المسارات الموصلة. هذه الخطوة ضرورية للتصميمات متعددة الطبقات.
- التجميع النهائي: بعد عملية إطلاق النار، يتم تثبيت المكونات باستخدام تقنيات اللحام. يضمن تسطيح السطح الذي تم تحقيقه أثناء التصنيع وضع المكونات ولصقها بشكل صحيح.
التأثير على الدوائر:
تؤثر عملية تصنيع الأغشية السميكة على الدوائر من خلال توفير دعم ميكانيكي جيد وخصائص سطحية جيدة. ومع ذلك، فإن الموصلية الكهربائية المنخفضة وعدم القدرة على إنشاء هياكل ثلاثية الأبعاد يمكن أن تحد من الأداء في التطبيقات عالية التردد أو عالية الكثافة.
الأجهزة المناسبة وسيناريوهات التطبيق
| الجهاز/التطبيق | الوصف |
| المقاومات | تُستخدم المقاومات ذات الأغشية السميكة بشكل شائع بسبب ثباتها وموثوقيتها. |
| دوائر الترددات اللاسلكية والميكروويف | مناسب لتطبيقات التردد اللاسلكي حيث تكون هناك حاجة إلى القوة الميكانيكية والاستقرار. |
| أجهزة الاستشعار | يتم استخدامها في أجهزة استشعار مختلفة، مثل أجهزة استشعار درجة الحرارة والضغط، بسبب قوتها. |
| إلكترونيات السيارات | تُستخدم في تطبيقات السيارات لوحدات التحكم والمستشعرات، مستفيدة من متانة التكنولوجيا. |
| الأجهزة الإلكترونية | مناسب للأجهزة التي تتطلب أداءً موثوقًا به في ظل الظروف البيئية المختلفة. |
السيراميك المحروق المشترك في درجات حرارة منخفضة (LTCC)
تُعدّ تقنية السيراميك المُشترك المُحرق بدرجة حرارة منخفضة (LTCC) عملية تصنيع متطورة لإنتاج ركائز سيراميكية متعددة الطبقات ، ذات قيمة خاصة في تطبيقات الترددات العالية. تتيح هذه الطريقة دمج المكونات السلبية والفعالة في حزمة واحدة، مما يُحسّن الأداء والوظائف.
المزايا والعيوب
| الايجابيات | سلبيات |
| الموصلية الكهربائية العالية: تتميز مواد LTCC عادةً بموصلية كهربائية ممتازة، مما يجعلها مناسبة للتطبيقات عالية التردد. | المشاكل المتعلقة بالانكماش غير المطابق: يمكن للمواد المختلفة أن تظهر معدلات انكماش متفاوتة أثناء إطلاق النار، مما يؤدي إلى إجهاد ميكانيكي وفشل محتمل. |
| خسارة عازلة منخفضة: تتمتع ركائز LTCC بخصائص خسارة عازلة منخفضة، وهو أمر بالغ الأهمية للحفاظ على سلامة الإشارة في التطبيقات عالية التردد. | انخفاض التبديد الحراري: قد تتمتع تقنية LTCC بقدرات منخفضة على تبديد الحرارة مقارنة بتقنيات السيراميك الأخرى، مما قد يؤثر على الأداء في التطبيقات عالية الطاقة. |
| القدرة على تعدد الطبقات: تتيح القدرة على إنشاء هياكل متعددة الطبقات إمكانية تصميم دوائر معقدة في عامل شكل مضغوط. | اعتبارات التكلفة: يمكن أن تكون عملية التصنيع أكثر تكلفة من الطرق الأخرى بسبب التعقيد المتضمنة. |
عملية التصنيع
تتميز عملية تصنيع LTCC بتصميمها متعدد الطبقات وتكامل المكونات. وفيما يلي الخطوات الرئيسية المتضمنة:
- الإعداد المادي: تُصنع ركائز LTCC من مزيج من مساحيق السيراميك، والتي تتضمن عادةً أكسيد الألومنيوم ومواد عازلة أخرى. تُمزج هذه المساحيق مع مواد رابطة عضوية ومذيبات لتكوين عجينة.
- صب الشريط: يتم صب عجينة السيراميك في صفائح رقيقة، تُعرف باسم الأشرطة، باستخدام عملية تسمى صب الشريط. يمكن التحكم في سمك هذه الأشرطة، مما يسمح بطبقات دقيقة في المنتج النهائي.
- طباعة الشاشة: يتم طباعة الأنماط الموصلة على الأشرطة باستخدام تقنية الطباعة على الشاشة. تشكل هذه العملية المسارات الموصلة التي ستربط بين المكونات المختلفة على الركيزة.
- التراص طبقة: يتم تكديس طبقات متعددة من الشريط معًا، مع تبديل الطبقات الموصلة والعازلة حسب الحاجة. يعد هذا التكديس ضروريًا لإنشاء بنية متعددة الطبقات للمنتج النهائي.
- تكامل المكونات: يمكن تضمين المكونات النشطة والسلبية، مثل المقاومات والمكثفات والدوائر المتكاملة، داخل الطبقات المكدسة. يعمل هذا التكامل على تحسين الأداء وتقليل الحجم الإجمالي للجهاز.
- عملية إطلاق النار المشترك: يتم بعد ذلك إشعال المجموعة بأكملها في درجة حرارة أقل (حوالي 850 درجة مئوية إلى 900 درجة مئوية) من عمليات إشعال السيراميك التقليدية. تضمن هذه الخطوة أن جميع الطبقات تلتصق ببعضها البعض وأن المكونات مدمجة بشكل آمن دون إتلاف الأجزاء الحساسة.
- اللمسات الأخيرة: بعد إطلاق النار، يتم تبريد الركيزة، ويتم إجراء أي معالجة إضافية، مثل التشذيب ومعالجة السطح، لإعدادها للتجميع والاستخدام.
تطبيقات مناسبة
تتميز تقنية LTCC بكونها مناسبة بشكل خاص لأجهزة الاتصالات عالية التردد، بما في ذلك:
| تطبيق | الوصف |
| تتفاعل العلامات | إن الخسارة العازلة المنخفضة لـ LTCC تجعلها مثالية لتطبيقات RFID، حيث تكون سلامة الإشارة أمرًا بالغ الأهمية. |
| موبايلات | يتم استخدامه في الهواتف المحمولة لوحدات الواجهة الأمامية RF ومكونات الهوائي، مما يعمل على تحسين الأداء والتصغير. |
| أجهزة الاتصال اللاسلكي | مثالي لأنظمة الاتصالات اللاسلكية التي تتطلب نقل البيانات بسرعة عالية وخسارة منخفضة. |
| أجهزة الميكروويف | مناسب لدوائر الميكروويف، حيث يكون الأداء عالي التردد والتصميم المدمج ضروريين. |
| أنظمة الرادار للسيارات | يتم استخدامه في تطبيقات السيارات لأنظمة الرادار، والاستفادة من القدرة على دمج وظائف متعددة في ركيزة واحدة. |
تصنيع ثنائي الفينيل متعدد الكلور من السيراميك الرقيق
إن تصنيع لوحات الدوائر المطبوعة المصنوعة من السيراميك الرقيق هو عملية متطورة تسمح بإنشاء دوائر دقيقة للغاية على ركائز سيراميكية. وتحظى هذه التقنية بتفضيل متزايد في التطبيقات التي يكون فيها الأداء والموثوقية والتصغير أمرًا بالغ الأهمية.
المزايا والعيوب
| الايجابيات | سلبيات |
| انخفاض درجة حرارة التصنيع: تتم عملية الفيلم الرقيق في درجات حرارة منخفضة مقارنة بطرق تصنيع السيراميك الأخرى، مما يقلل من الضغط الحراري على المكونات الحساسة. | معدات التصنيع باهظة الثمن: يمكن أن تكون الآلات المتخصصة المطلوبة لمعالجة الأغشية الرقيقة مكلفة، مما يجعل الاستثمار الأولي كبيرًا. |
| الدوائر الدقيقة: تمكن هذه الطريقة من إنتاج أنماط دوائر دقيقة للغاية، وهو أمر ضروري للتطبيقات ذات الكثافة العالية والتصميمات المصغرة. | تصنيع الدوائر ثلاثية الأبعاد المحدودة: تدعم تقنية الأغشية الرقيقة في المقام الأول تصميمات الدوائر المستوية ولا يمكنها إنتاج دوائر ثلاثية الأبعاد، مما يحد من مرونة التصميم. |
| تسطيح السطح الجيد: تتميز لوحات الدوائر المطبوعة ذات الأغشية الرقيقة عادةً بتسطح سطحي ممتاز، وهو أمر بالغ الأهمية لضمان وضع المكونات واللحام بشكل موثوق في التطبيقات المتقدمة. | القيود المادية: إن الاختيارات المحدودة للمواد المستخدمة في الركائز والطبقات الموصلة قد تحد من خيارات التصميم مقارنة بطرق التصنيع الأخرى. |
| الأداء الكهربائي العالي: توفر السيراميك ذات الأغشية الرقيقة خصائص كهربائية متفوقة، بما في ذلك فقدان العزل الكهربائي المنخفض والأداء عالي التردد، وهو أمر مفيد في تطبيقات التردد اللاسلكي والميكروويف. | عملية تتطلب عمالة كثيفة: يمكن أن تكون عملية تصنيع الأغشية الرقيقة عملية كثيفة العمالة وتتطلب عمالًا مهرة للتعامل معها ومعالجتها. |
عملية التصنيع
تتضمن عملية تصنيع لوحة الدوائر المطبوعة المصنوعة من السيراميك الرقيق عدة خطوات رئيسية، مما يضمن الدقة والجودة في جميع مراحلها. فيما يلي شرح مفصل لهذه الخطوات:
- تحضير القاعدة: تبدأ العملية باختيار وإعداد ركيزة سيراميك مناسبة، عادةً ما تكون أكسيد الألومنيوم، والتي يتم تنظيفها لإزالة أي ملوثات يمكن أن تؤثر على الالتصاق والأداء.
- ترسيب الأغشية الرقيقة: يتم ترسيب طبقة رقيقة من المعدن، عادة الذهب أو الفضة أو النحاس، على الركيزة الخزفية باستخدام تقنيات مثل الرش أو التبخر أو الترسيب الكيميائي للبخار (CVD). تعمل هذه الطبقة كمسار موصل للدائرة.
- تطبيق مقاوم الضوء: يتم وضع مادة مقاومة للضوء على الطبقة المعدنية، مما يؤدي إلى إنشاء قناع يحدد نمط الدائرة. يتم ذلك عادةً باستخدام طلاء الدوران لتحقيق طبقة موحدة.
- التعرض والتطوير: يتم تعريض الركيزة المطلية للضوء فوق البنفسجي من خلال قناع ضوئي يحتوي على نمط الدائرة المطلوب. ثم يتم تطوير المناطق المكشوفة من المقاومة الضوئية، وإزالة المناطق غير المكشوفة وكشف المعدن الأساسي.
- النقش: يتم استخدام عملية الحفر لإزالة المعدن غير المرغوب فيه من المناطق المكشوفة، مما يترك وراءه نمط الدائرة المرغوب على الركيزة. هذه الخطوة مهمة لتحقيق السمات الدقيقة المميزة لدوائر الأغشية الرقيقة.
- إزالة المقاومة الضوئية: بعد النقش، تتم إزالة المادة المقاومة للضوء المتبقية، مما يترك طبقة معدنية نظيفة ومنقوشة على الركيزة الخزفية.
- عبر التكوين (إذا لزم الأمر): إذا كانت هناك حاجة إلى اتصالات رأسية بين الطبقات، فيمكن إنشاء فتحات باستخدام تقنيات الحفر أو النقش بالليزر، مما يسمح بتصميمات متعددة الطبقات.
- التلبيد النهائي: قد تخضع الركيزة الخزفية لعملية التلدين النهائية لتعزيز القوة الميكانيكية وضمان الترابط الجيد للمعدن مع الركيزة.
- الاختبار ومراقبة الجودة: يتم اختبار كل ركيزة بدقة من حيث الأداء الكهربائي والعيوب والالتزام بالمواصفات قبل الموافقة على استخدامها.
الحقول القابلة للتطبيق
تجد لوحات الدوائر المطبوعة الخزفية ذات الأغشية الرقيقة تطبيقات في مختلف القطاعات عالية الأداء، بما في ذلك:
| تطبيق | الوصف |
| الاتصالات السلكية واللاسلكية | تُستخدم في مكونات التردد اللاسلكي والهوائيات ولوحات الدوائر الخاصة بالاتصالات المتنقلة والأقمار الصناعية، حيث تكون سلامة الإشارة أمرًا حيويًا. |
| الفضاء والدفاع | مثالي للتطبيقات الحرجة التي تتطلب درجة عالية من الموثوقية والأداء، مثل أنظمة الرادار والملاحة. |
| الأجهزة الطبية | يتم استخدامها في الأدوات الدقيقة والأجهزة الطبية التي تتطلب تصميمات مضغوطة وأداء عالي. |
| الأجهزة الإلكترونية | مناسب للمنتجات الاستهلاكية الراقية مثل الهواتف الذكية والأجهزة اللوحية، حيث تكون المساحة محدودة والأداء أمر بالغ الأهمية. |
| إلكترونيات السيارات | يتم استخدامه في تطبيقات السيارات لأنظمة التحكم وأجهزة الاستشعار، والاستفادة من موثوقية وأداء تقنية الأغشية الرقيقة. |
النحاس المطلي مباشرة (DPC)
يعتبر الطلاء النحاسي المباشر (DPC) طريقة حديثة لترسيب النحاس مباشرة على ركائز سيراميكية، مما يوفر حلاً مرنًا وفعالًا لإنشاء لوحات دوائر مطبوعة سيراميكية عالية الجودة. تعد هذه التقنية مفيدة بشكل خاص للتطبيقات التي تتطلب تصميمات دوائر معقدة وأداءً موثوقًا به.
المزايا والعيوب
| الايجابيات | سلبيات |
| لا توجد قيود على نوع وسمك السيراميك: يمكن تطبيق DPC على أنواع مختلفة من الركائز الخزفية، بما في ذلك السماكات المختلفة، مما يجعلها متعددة الاستخدامات لتطبيقات مختلفة. | معدات التصنيع باهظة الثمن: تتطلب عملية DPC معدات متقدمة ومتخصصة، مما يؤدي إلى ارتفاع تكاليف الاستثمار الأولية. |
| الدوائر الدقيقة: تسمح هذه الطريقة بإنشاء أنماط دوائر دقيقة ومفصلة، وهو أمر ضروري للتطبيقات ذات الكثافة العالية والتصميمات المعقدة. | تعقيد العملية: يمكن أن تكون عملية DPC أكثر تعقيدًا من الطرق التقليدية، وتتطلب التحكم الدقيق في المعلمات لتحقيق النتائج المثلى. |
| انخفاض درجة حرارة التصنيع: تعمل تقنية DPC في درجات حرارة منخفضة مقارنة ببعض طرق المعالجة الخزفية التقليدية، مما يقلل من الإجهاد الحراري وخطر إتلاف المكونات الحساسة. | قضايا توافق المواد: على الرغم من أن DPC متعدد الاستخدامات، إلا أن بعض المواد قد تتطلب معالجة محددة لضمان الالتصاق والأداء المناسبين. |
| الموصلية الكهربائية الممتازة: تؤدي عملية الطلاء المباشر إلى إنشاء رابطة قوية بين النحاس والسيراميك، مما يعزز الأداء الكهربائي للوحة الدوائر المطبوعة. | يقتصر على تطبيقات محددة: على الرغم من أن DPC فعال للعديد من التطبيقات، إلا أنه قد لا يكون مناسبًا لجميع أنواع لوحات الدوائر المطبوعة الخزفية، وخاصة تلك التي تتطلب دقة عالية جدًا. |
عملية التصنيع
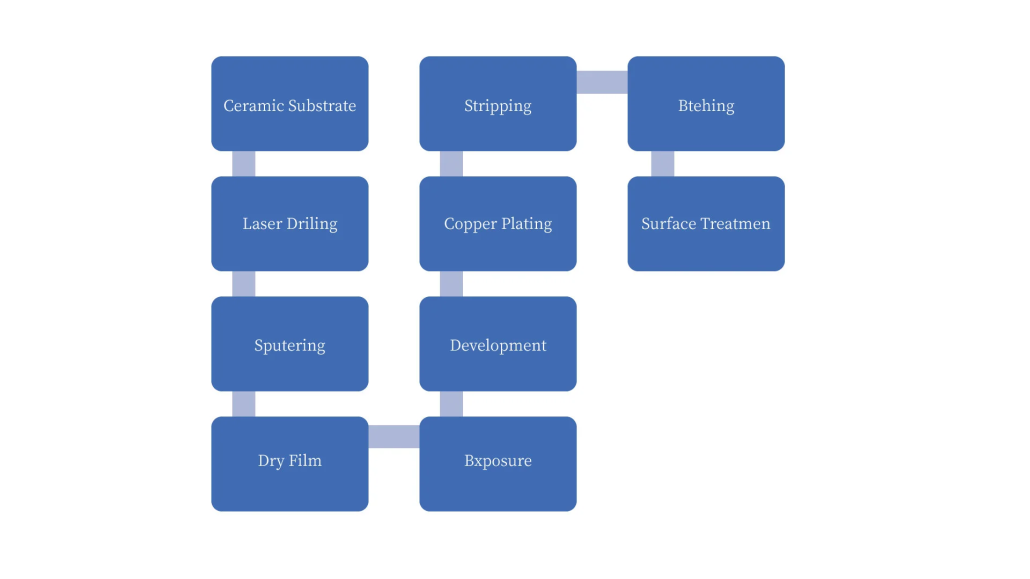
تتضمن عملية تصنيع النحاس المطلي مباشرة عدة خطوات بالغة الأهمية، مما يضمن ترسب النحاس عالي الجودة مباشرة على الركيزة الخزفية. فيما يلي شرح مفصل لهذه الخطوات:
- تحضير القاعدة: يتم تنظيف الركيزة الخزفية أولاً وتحضيرها لضمان سطح أملس لالتصاق النحاس. غالبًا ما يتضمن ذلك الغسيل لإزالة أي ملوثات والتجفيف.
- تفعيل السطح: لتعزيز الالتصاق، يتم تنشيط سطح الركيزة الخزفية، عادةً من خلال معالجة كيميائية تعمل على تعديل خصائص السطح. تعمل هذه الخطوة على تعزيز التصاق طبقة النحاس.
- طلاء النحاس:
- الطلاء الكهربائي: يتم ترسيب طبقة رقيقة من النحاس على الركيزة باستخدام عملية طلاء بدون كهرباء. تتضمن هذه العملية غمر الركيزة في محلول يحتوي على أيونات النحاس، والتي تتفاعل مع سطح الركيزة، مما يؤدي إلى إنشاء طبقة نحاسية موحدة دون الحاجة إلى مصدر كهربائي خارجي.
- الطلاء الكهربائي (إذا لزم الأمر): بعد الطلاء بدون كهرباء، يمكن استخدام عملية الطلاء بالكهرباء لبناء طبقة النحاس بالسمك المطلوب. تتضمن هذه الخطوة غمر الركيزة في محلول إلكتروليت وتطبيق تيار كهربائي، مما يتسبب في ترسب النحاس الإضافي على الطبقة الموجودة.
- تعريف نمط الدائرة: بعد ترسيب طبقة النحاس، يتم تطبيق مادة مقاومة للضوء لتحديد نمط الدائرة. تتضمن العملية التعرض للأشعة فوق البنفسجية من خلال قناع ضوئي، يليه التطوير لإزالة المناطق غير المكشوفة، مما يكشف عن النحاس الموجود تحتها.
- النقش: يتم بعد ذلك نقش النحاس المكشوف باستخدام محلول نقش مناسب، مما يترك نمط الدائرة المطلوب على الركيزة.
- إزالة المقاومة الضوئية: يتم إزالة المقاومة الضوئية المتبقية، مما يؤدي إلى الحصول على دائرة نحاسية نظيفة ودقيقة على الركيزة الخزفية.
- المعالجة النهائية: قد تخضع لوحة الدوائر المطبوعة المكتملة لمعالجات إضافية، مثل تشطيب السطح لتعزيز قابلية اللحام والحماية من الأكسدة.
التطبيقات في تصنيع لوحات الدوائر المطبوعة الخزفية
يتم استخدام النحاس المطلي مباشرة في مجموعة متنوعة من التطبيقات، بما في ذلك:
| تطبيق | الوصف |
| أجهزة الترددات اللاسلكية والميكروويف | يعد DPC مثاليًا لمكونات RF، حيث يكون الأداء منخفض الخسارة وعالي التردد أمرًا بالغ الأهمية. |
| إلكترونيات القوى | يتم استخدامه في دوائر إدارة الطاقة، مستفيدًا من التوصيل الحراري والكهربائي الممتاز لـ DPC. |
| إلكترونيات السيارات | يتم استخدامها في تطبيقات السيارات حيث تكون الموثوقية والأداء أمرًا بالغ الأهمية، وخاصة في البيئات القاسية. |
| الأجهزة الطبية | تُستخدم في الأجهزة الطبية الحرجة التي تتطلب دقة وأداءً عاليين، مثل معدات التصوير والتشخيص. |
| الأجهزة الإلكترونية | مناسب للمنتجات الاستهلاكية الراقية، بما في ذلك الهواتف الذكية والأجهزة اللوحية، حيث يكون التصغير والأداء ضروريين. |
اللحام المعدني النشط (AMB)
اللحام المعدني النشط (AMB) هو طريقة متطورة تستخدم لربط الركائز الخزفية بالمكونات المعدنية من خلال عملية اللحام التي تستخدم مادة حشو نشطة. هذه التقنية مفيدة بشكل خاص في التطبيقات التي تتطلب روابط قوية ودائمة، مما يجعلها خيارًا شائعًا في الصناعات مثل الفضاء والسيارات.
المزايا والعيوب
| الايجابيات | سلبيات |
| ارتباط قوي: تنتج شركة AMB وصلات قوية يمكنها تحمل الضغوط الميكانيكية والحرارية العالية، مما يضمن الموثوقية على المدى الطويل في البيئات الصعبة. | معدات التصنيع باهظة الثمن: يمكن أن تكون المعدات المطلوبة لعمليات AMB مكلفة، مما يؤدي إلى زيادة الاستثمارات الأولية للمصنعين. |
| خصائص الدورة الساخنة والباردة الجيدة: تحافظ المفاصل التي تم إنشاؤها من خلال AMB على سلامتها تحت الدورة الحرارية، مما يجعلها مناسبة للتطبيقات التي تشهد تقلبات في درجات الحرارة. | يقتصر على الدوائر ثنائية الأبعاد: لا تستطيع AMB إنتاج دوائر ثلاثية الأبعاد، مما قد يحد من تطبيقها في التصميمات الأكثر تعقيدًا. |
| مقاومة درجات الحرارة العالية: تتميز وصلات AMB بالقدرة على تحمل درجات الحرارة المرتفعة، مما يجعلها مناسبة للتطبيقات في البيئات القاسية حيث يكون الاستقرار الحراري ضروريًا. | تعقيد العملية: يمكن أن تكون عملية AMB أكثر تعقيدًا من طرق الالتحام التقليدية، حيث تتطلب التحكم الدقيق في المعلمات لتحقيق الترابط الأمثل. |
| مقاومة كيميائية ممتازة: تتمتع مفاصل AMB بمقاومة جيدة للتعرض للمواد الكيميائية، مما يعزز ملاءمتها للاستخدام في البيئات المسببة للتآكل. | قيود المواد: قد لا تكون جميع التركيبات الخزفية والمعدنية متوافقة مع عملية AMB، مما قد يؤدي إلى تقييد اختيار المواد. |
عملية التصنيع
تتكون عملية تصنيع اللحام المعدني النشط من عدة خطوات مهمة مصممة لإنشاء وصلات قوية وموثوقة بين المكونات الخزفية والمعدنية. فيما يلي شرح مفصل لهذه الخطوات:
- تحضير الأسطح: يتم تنظيف كل من الركيزة الخزفية والمكونات المعدنية بعناية لإزالة أي ملوثات قد تؤثر على الالتصاق. يمكن أيضًا إجراء تقشير السطح لتعزيز الترابط الميكانيكي.
- تطبيق مادة الحشو النشطة: يتم وضع مادة حشو نشطة تم تصنيعها خصيصًا، غالبًا ما تحتوي على عناصر مثل التيتانيوم أو الزركونيوم، على الأسطح المراد توصيلها. تلعب مادة الحشو هذه دورًا حاسمًا في تسهيل الترابط أثناء عملية اللحام.
- الجمعية العمومية: يتم تجميع المكونات الخزفية والمعدنية معًا مع وضع الحشو النشط في مكانه. يجب توخي الحذر لضمان المحاذاة الصحيحة، حيث سيؤثر ذلك على أداء المفصل.
- عملية اللحام:
- التدفئة: يتم بعد ذلك إخضاع المكونات المجمعة للتسخين المتحكم فيه في الفراغ أو في جو خامل. تعد هذه الخطوة بالغة الأهمية لمنع الأكسدة وضمان بيئة ربط نظيفة.
- ذوبان مادة الحشو: مع ارتفاع درجة الحرارة، تذوب مادة الحشو النشطة، وتتدفق إلى واجهة المفصل. وعادة ما تكون نقطة انصهار الحشو أقل من نقطة انصهار المكونات الخزفية والمعدنية.
- الرابطة الانتشارية: تتفاعل العناصر النشطة في مادة الحشو مع أسطح السيراميك والمعادن، مما يعزز الانتشار ويؤدي إلى رابطة معدنية قوية بمجرد تبريدها.
- تبريد: بعد مرور وقت كافٍ من الترابط في درجات حرارة مرتفعة، يُسمح للتجميع بالتبريد تدريجيًا. تعد عملية التبريد هذه ضرورية لتجنب الصدمة الحرارية، والتي قد تؤدي إلى إتلاف المواد.
- معالجة ما بعد الترابط: قد تخضع المجموعة الملتصقة لمعالجات إضافية، مثل التشغيل الآلي أو تشطيب السطح، لتحقيق المواصفات وخصائص الأداء المطلوبة.
التطبيقات في مجالات الطيران والسيارات
يتم استخدام اللحام المعدني النشط على نطاق واسع في تطبيقات مختلفة في صناعات الطيران والسيارات نظرًا لقدرته على إنشاء وصلات قوية وموثوقة. تتضمن بعض التطبيقات المحددة ما يلي:
| تطبيق | الوصف |
| مكونات الطيران | يتم استخدام AMB لربط المكونات الخزفية في محركات التوربينات، حيث تكون مقاومة درجات الحرارة العالية والقوة الميكانيكية أمرًا بالغ الأهمية. |
| المبادلات الحرارية | يتم استخدام هذه الطريقة في تصنيع المبادلات الحرارية، حيث تكون المتانة والأداء الحراري أمرًا أساسيًا. |
| تجميعات المستشعرات | يتم استخدام AMB لربط أجهزة الاستشعار الخزفية في أنظمة السيارات، مما يوفر أداءً موثوقًا به في ظل ظروف مختلفة. |
| غرف الاحتراق | في تطبيقات الطيران والفضاء، يتم استخدام AMB لإنشاء وصلات قوية في غرف الاحتراق، مما يضمن قدرتها على تحمل درجات الحرارة والضغوط الشديدة. |
| أنظمة خلايا الوقود | تعتبر مادة AMB مناسبة لتطبيقات خلايا الوقود، حيث تكون الوصلات القوية والمستقرة حرارياً ضرورية للتشغيل الفعال. |
الأسئلة الشائعة حول عملية تصنيع الركيزة الخزفية
تتم صناعة الركائز الخزفية عادةً من خلال سلسلة من الخطوات التي تتضمن اختيار المواد الخام وتشكيل المنتجات وتجفيفها وحرقها. وتتضمن العملية عمومًا ما يلي:
اختيار المواد الخام: تشمل المواد الشائعة الألومينا أو الزركونيا أو مساحيق السيراميك الأخرى.
خلط: يتم خلط المواد الخام مع المواد المضافة لتعزيز الخصائص مثل اللدونة والقوة.
تشكيل: يتم تشكيل المواد المختلطة باستخدام طرق مثل الضغط، أو البثق، أو الصب لتشكيل الركيزة المطلوبة.
التجفيف: يتم تجفيف الأسطح المشكلة لإزالة الرطوبة منها وتحضيرها للإشعال.
إطلاق: يتم حرق المواد المجففة في فرن عند درجات حرارة عالية، عادة ما تتراوح بين 800 درجة مئوية إلى 1,600 درجة مئوية، لتحقيق الخصائص الميكانيكية والكهربائية المطلوبة.
تتبع عملية تصنيع المنتجات الخزفية عمومًا الخطوات التالية:
تحضير المواد الخام: اختيار وطحن المواد الخام مثل الطين والفلسبار والسيليكا.
تشكيل: يتم استخدام تقنيات مثل الضغط، أو البثق، أو الصب الانزلاقي لتشكيل السيراميك إلى الأشكال المطلوبة.
التجفيف: يتم تجفيف المنتجات المشكلة لإزالة الرطوبة الزائدة ومنع التشقق أثناء إطلاق النار.
إطلاق: يتم حرق السيراميك المجفف في فرن على درجات حرارة عالية لتحقيق الصلابة والمتانة. يمكن أن تشمل هذه العملية أيضًا تطبيق الطلاء على المنتجات الزخرفية.
التشطيب: بعد إطلاق النار، قد تخضع المنتجات لعمليات التشطيب، مثل التلميع، أو القطع، أو الطلاء، لتحسين مظهرها أو أدائها.
يتضمن تكوين الركائز الخزفية عادةً ما يلي:
الألومينا (Al₂O₃): غالبًا ما تكون المادة الأساسية، وتوفر استقرارًا حراريًا وعزلًا كهربائيًا ممتازًا.
السيليكا (SiO2): يستخدم لتعزيز القوة الميكانيكية والخصائص الحرارية للركيزة.
زركونيا (ZrO₂): يتم تضمينها أحيانًا لتحسين المتانة والاستقرار الحراري.
المواد المضافة: يمكن استخدام إضافات مختلفة لتعديل الخصائص، بما في ذلك التدفقات لضبط نقطة الانصهار والمواد الرابطة لتحسين قابلية العمل.
تتضمن عملية تصنيع الطوب الخزفي عادةً الخطوات التالية:
اختيار المواد الخام: يتم اختيار الطين أو الصخر الزيتي أو المواد الطبيعية الأخرى لخصائصها.
طريقة التحضير: يتم سحق المواد الخام وخلطها، غالبًا بالماء، لإنشاء خليط طيني متجانس.
تشكيل: يتم تشكيل الخليط إلى الطوب باستخدام طرق مثل البثق أو القولبة.
التجفيف: يتم تجفيف الطوب المشكل لتقليل نسبة الرطوبة ومنع التشقق أثناء الحرق.
إطلاق: يتم حرق الطوب المجفف في فرن على درجات حرارة عالية (حوالي 900 درجة مئوية إلى 1,200 درجة مئوية) لتحقيق الصلابة والمتانة.
التبريد ومراقبة الجودة: بعد إطلاق النار، يتم تبريد الطوب تدريجيًا، ويتم إجراء فحوصات الجودة للتأكد من أنها تلبي المواصفات.


